Содержание
Алюминиевое литьё применяют для изготовления корпусов, крышек, кронштейнов, кожухов и других деталей сложной формы. Технология позволяет получить заготовку, близкую к геометрии готового изделия, а затем выполнить необходимые операции обработки и контроля.
Алюминиевое литьё для корпусов
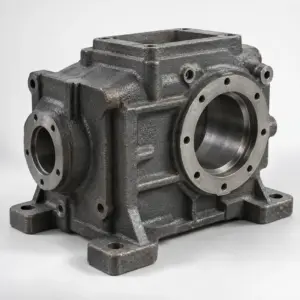
Корпусная деталь обычно объединяет несколько функций. Она закрывает внутренние элементы, формирует посадочные места, удерживает крепёж и защищает узлы от внешнего воздействия. Поэтому при заказе важна не только общая форма отливки. Необходимо учитывать плоскости разъёма, стенки, рёбра, отверстия, приливы, зоны крепления и поверхности, которые будут обрабатываться после литья.
Для изготовителя исходной информацией служит чертёж или техническое задание. В документе желательно разделить поверхности на литые и обрабатываемые. Это позволяет не закладывать избыточную точность туда, где она не требуется, и отдельно определить участки, от которых зависит сборка. Если корпус соединяется с крышкой, фланцем или другим элементом, нужно показать взаимное положение отверстий и базовых поверхностей.
При отсутствии полного комплекта документации работу можно начать с эскиза, фотографии, образца или описания узла. Однако такие данные требуют уточнения. По ним нужно определить назначение детали, условия её работы, способ крепления, наличие внутренних полостей и допустимые изменения конструкции. Чем точнее исходные сведения, тем меньше риск корректировок на этапе подготовки формы.
Корпус может поставляться как литая заготовка или как деталь после механической обработки. В первом случае заказчик получает изделие для дальнейшей доработки на своей площадке. Во втором готовая деталь проходит операции, необходимые для установки в узел. В запросе следует заранее указать требуемый вариант поставки, поскольку он влияет на состав работ, контроль и упаковку.
Какие задачи решает корпусная отливка
- получение внешнего контура детали сложной конфигурации;
- формирование приливов, рёбер и посадочных участков в составе одной заготовки;
- сокращение объёма удаления металла при последующей обработке;
- изготовление единичных, ремонтных и серийных деталей по согласованной документации;
- воспроизведение ранее применявшейся детали по образцу или эскизу.
Каждая из этих задач требует отдельной проверки. Например, наличие внутренней полости влияет на устройство формы и возможность извлечения отливки. Отверстия малого сечения могут быть выполнены в отливке либо обработаны после литья. Решение принимают по конструкции и требованиям к конкретному изделию, а не по одному общему признаку.
Конструкция и подготовка детали
На стадии подготовки анализируют, как деталь будет занимать положение в форме и каким образом из неё выйдет отливка. Конструктор должен предусмотреть возможность извлечения, доступ к поверхностям и последующую обработку. Сложные переходы, резкие изменения сечения и труднодоступные полости требуют особого внимания, потому что они влияют на стабильность получения заготовки.
Для корпуса важны равномерность основных стенок и логичное расположение усиливающих элементов. Рёбра должны выполнять конструктивную функцию, а не только усложнять форму. Приливы под крепёж и опорные места нужно согласовать с реальными нагрузками и способом сборки. Если на детали есть плоскости, которые должны прилегать к другим элементам, их обозначают как приоритетные поверхности.
Отдельно рассматривают литейные уклоны и радиусы переходов. Их наличие облегчает извлечение детали и снижает вероятность повреждения формы или отливки. Конкретные значения зависят от конструкции, применяемой оснастки и выбранного технологического процесса, поэтому их определяют при подготовке заказа. Универсально назначать одинаковые параметры для всех корпусов нельзя.
Модель или чертёж должны отражать не только номинальную геометрию, но и зоны припуска на обработку, если они предусмотрены. Для точных посадок, резьб, отверстий и сопрягаемых плоскостей обычно требуется последующая обработка. Если это не указать заранее, может оказаться, что литая поверхность не обеспечивает нужный результат без дополнительной операции.
Что нужно передать поставщику
- чертёж, трёхмерную модель или эскиз;
- описание назначения детали и узла, в котором она работает;
- данные о габаритах, отверстиях, крепеже и сопряжениях;
- указание поверхностей, требующих обработки;
- требуемое количество и желаемый формат поставки;
- образец или фотографию, если рабочая документация отсутствует.
Если деталь уже используется, полезно сообщить о проблемах прежней версии. Это могут быть деформации, неудобное крепление, недостаточная жёсткость, затруднённая обработка или преждевременный износ. Такие сведения помогают оценить, можно ли повторить существующую конструкцию без изменений или целесообразно скорректировать её перед изготовлением.
Технологическая последовательность
Изготовление начинается с анализа документации и согласования конструкции. Затем определяют состав оснастки, положение детали, участки подвода металла, элементы для формирования внутренних полостей и зоны последующей обработки. После подготовки формы выполняют заливку, охлаждение, извлечение, очистку и контроль. Состав операций может изменяться в зависимости от геометрии и требований к изделию.
Форма должна обеспечивать получение внешнего контура и тех элементов, которые рационально формировать сразу в отливке. Внутренние полости требуют отдельных решений. Иногда их получают формообразующими элементами, а иногда выполняют отверстия и выборки уже после литья. На выбор влияет доступность обработки, требования к точности и необходимость сохранить непрерывность поверхности.
После извлечения удаляют элементы литниковой системы, следы разъёма и технологические выступы. Затем оценивают состояние поверхности и соответствие базовым размерам. Для деталей, которые идут на механическую обработку, оставляют предусмотренный запас. Он должен быть достаточным для получения чистой поверхности, но не чрезмерным, поскольку лишний материал увеличивает объём обработки.
Механическая обработка может включать фрезерование плоскостей, сверление, растачивание, нарезание резьбы и другие операции. Их перечень определяют по чертежу. Не каждая отливка нуждается в полном комплексе работ: часть поверхностей может оставаться литой, если это допускается назначением детали. Поэтому в заказе важно отделять требования к заготовке от требований к готовому изделию.
Заключительный этап — контроль и оформление поставки. Деталь проверяют по согласованным параметрам, очищают от технологических остатков и защищают от повреждений при перевозке. Для повторных заказов желательно сохранять утверждённую документацию и согласованный образец, чтобы последующие партии можно было сравнивать с исходным вариантом.
Пример расчёта состава заказа
Рассмотрим условный заказ на корпус с наружной стенкой, внутренней полостью, крепёжными отверстиями и одной плоскостью для установки. Сначала из исходных данных выделяют поверхности, которые формируются литьём, и поверхности, требующие обработки. Затем определяют, какие отверстия целесообразно получить в форме, а какие выполнить после извлечения заготовки.
Следующим шагом составляют перечень операций: подготовка модели, изготовление или корректировка оснастки, получение отливки, очистка, контроль, обработка базовой плоскости, сверление и проверка посадочных размеров. Если заказчику нужна только заготовка, операции обработки исключают из поставки. Если деталь должна сразу устанавливаться в узел, проверяют полный размерный комплект и взаимное положение отверстий.
Такой расчёт не является расчётом стоимости без исходных данных. Его задача — показать состав работ, который нужно согласовать до запуска. На итог влияют сложность формы, необходимость внутренней оснастки, количество деталей, требования к обработке, контроль и упаковка. Поэтому запрос с одним названием детали обычно недостаточен для точного предложения.
Для единичной ремонтной детали может быть рационально использовать существующий образец как основу для восстановления геометрии. Для повторяющегося заказа важнее подготовить стабильную модель и зафиксировать контрольные размеры. Если корпус входит в состав серийного оборудования, следует также определить, какие изменения допустимы, а какие нарушат взаимозаменяемость.
Как выбрать способ изготовления
Выбор способа изготовления начинают не с названия технологии, а с требований к детали. Нужно определить, является ли изделие корпусом, крышкой, кронштейном, втулочным элементом или другой частью узла. Затем оценивают форму, наличие полостей, количество отверстий, размеры, требуемую точность и объём заказа. Один и тот же внешний контур может потребовать разных решений при единичном и регулярном производстве.
| Параметр | Что уточнить | Зачем это нужно |
|---|---|---|
| Геометрия | Наружный контур, рёбра, приливы, полости | Для выбора конструкции формы и способа извлечения |
| Отверстия | Расположение, назначение, необходимость обработки | Для разделения литых и механически получаемых элементов |
| Поверхности | Посадочные, опорные, сопрягаемые | Для назначения контроля и последующих операций |
| Партия | Единичная деталь или повторяющийся заказ | Для оценки целесообразности подготовки оснастки |
| Документация | Чертёж, модель, эскиз или образец | Для согласования точной геометрии изделия |
Если отливка имеет простую форму и не содержит труднодоступных полостей, подготовка обычно проходит проще. Сложная корпусная деталь требует детального анализа разъёма, формообразующих элементов и доступа инструмента. Не следует оценивать сложность только по габаритам: небольшая деталь с внутренними каналами может быть технологически сложнее крупного корпуса с открытой геометрией.
При выборе поставщика полезно уточнить, выполняются ли только литейные операции или также механическая обработка. Важно понять, кто отвечает за проверку размеров, как согласуется образец и какие документы сопровождают поставку. Эти вопросы особенно существенны для деталей, которые должны без доработок заменить изделие, снятое с производства.
Для сравнения с другими металлическими изделиями можно ознакомиться с разделом Корпуса, шкивы, маховики чугунные. Для деталей скольжения и сопряжения полезны каталожные разделы Вкладыши бронзовые для оборудования и Втулки бронзовые. Эти категории относятся к другим изделиям, но помогают сориентироваться в соседних группах промышленной продукции.
Контроль корпусов и деталей
Контроль начинают с проверки соответствия поставленной документации. Сверяют основные размеры, расположение отверстий, форму сопрягаемых поверхностей и наличие предусмотренных конструктивных элементов. Для литой заготовки отдельно оценивают внешнее состояние. Для обработанной детали дополнительно проверяют размеры и качество участков, которые отвечают за сборку.
Визуальный осмотр позволяет выявить трещины, заметные раковины, заусенцы, остатки литников и повреждения при транспортировке. Однако одного визуального осмотра недостаточно, если деталь имеет ответственные посадки или скрытые полости. В таких случаях состав контроля согласуют с назначением изделия и условиями его работы.
Измерения выполняют по заранее выбранным базам. Это важно, поскольку разные способы базирования могут дать несопоставимые результаты. На чертеже или в техническом задании желательно указать контрольные размеры и поверхности, от которых их следует отсчитывать. Для повторных поставок такой подход упрощает сравнение партий.
Если корпус собирается с крышкой, фланцем или другим элементом, проверяют не только каждый размер отдельно, но и совместимость деталей. Отверстия должны совпадать по расположению, плоскости — обеспечивать прилегание, а крепёжные элементы — устанавливаться без смещения. Поэтому контроль сборочного узла иногда информативнее, чем проверка отдельных номиналов.
Вопросы выбора чугуна, его обозначений и применения раскрыты в материале Чугун СЧ15, СЧ20 и СЧ25: круги и заготовки. Отдельно о деталях для теплового оборудования можно прочитать в статье Жаропрочные чугунные колосники для котлов. Эти материалы относятся к чугунным изделиям и не заменяют согласование требований к алюминиевой детали.
Частые вопросы
Что такое алюминиевое литьё для корпусов?
Это изготовление корпусных заготовок заливкой расплавленного алюминиевого сплава в подготовленную форму. После удаления формы отливку очищают, проверяют и при необходимости механически дорабатывают.
Какие детали изготавливают литьём из алюминия?
Корпуса, крышки, кронштейны, кожухи, опорные элементы и другие детали сложной формы. Возможность изготовления определяется конструкцией, размерами и требованиями к точности.
Как подготовить чертёж детали к литью?
На чертеже указывают форму, размеры, назначение поверхностей, отверстия, зоны обработки и требования к контролю. Если готового чертежа нет, исходными данными могут быть образец, эскиз и описание условий работы.
Как выбрать способ изготовления алюминиевого корпуса?
Выбор зависит от геометрии, требуемого количества деталей, размеров, наличия внутренних полостей и необходимости последующей обработки. Окончательное решение принимают после анализа конструкции.
Как проверить готовую литую деталь?
Проверяют соответствие чертежу, состояние поверхности, наличие видимых дефектов и качество обработанных зон. Состав контроля согласуют с требованиями к конкретной детали.
Для подготовки предложения направьте чертёж, эскиз или образец с описанием назначения детали. Чем полнее исходные данные, тем точнее можно определить технологию, состав операций и формат поставки.
Товары раздела «Корпуса, шкивы, маховики чугунные»
 Шкив чугунный СЧ20 профиль C 6-ручьёвый клиноремённый ГОСТ 1412-8514 800 ₽ / шт от 370 ₽/кгШкив чугунный СЧ20 профиль C 4-ручьёвый клиноремённый ГОСТ 1412-8514 800 ₽ / шт от 370 ₽/кгШкив чугунный СЧ20 профиль C 2-ручьёвый клиноремённый ГОСТ 1412-8514 800 ₽ / шт от 370 ₽/кгШкив чугунный СЧ20 профиль C 3-ручьёвый клиноремённый ГОСТ 1412-8514 800 ₽ / шт от 370 ₽/кг