Содержание
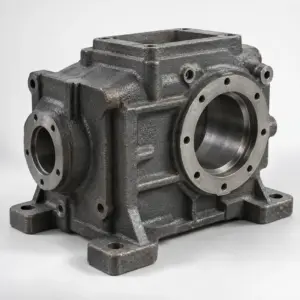
Особенности литья корпусов связаны с формированием полостей, переходов между стенками и поверхностей, которые затем служат базами для обработки. При заказе важно согласовать не только внешний контур отливки, но и припуски, способ получения отверстий и требования к контролю.
Что определяет конструкцию отливки
Корпус, шкив и маховик работают по-разному, поэтому одинакового набора требований к их отливкам нет. Корпус удерживает и взаимно располагает узлы оборудования. Шкив передаёт движение через рабочую поверхность и устанавливается на вал. Маховик работает как вращающаяся деталь, для которой важно распределение материала относительно оси. При этом для всех трёх изделий литьё решает одну задачу: получить заготовку, пригодную для последующей обработки и эксплуатации по назначению.
Отправная точка — чертёж готовой детали. По нему определяют габариты, полости, посадочные места, поверхности сопряжения и участки, где допустима литая поверхность. Затем оценивают, какие элементы реально сформировать в форме, а какие разумнее получить механической обработкой. Чертёж одной только внешней формы для такой оценки недостаточен: по нему нельзя надёжно судить о расположении посадок, плоскостей стыка и требований к взаимному положению поверхностей.
В заявке следует различать отливку и готовую деталь. Отливка может иметь припуски и поверхности в состоянии после литья. Готовая деталь должна соответствовать требованиям чертежа после предусмотренной обработки и контроля. Если это различие не зафиксировать, стороны могут по-разному понимать состав поставки даже при согласованном внешнем виде изделия.
Корпуса: полости, стенки и базы
В корпусной детали сложности обычно сосредоточены внутри. Полости нужны для размещения механизмов, прохода элементов конструкции или обеспечения доступа при сборке. Их формирование зависит от того, можно ли надёжно расположить стержни и извлечь готовую отливку без повреждения. Поэтому при оценке корпуса смотрят не только на видимый контур, но и на внутренние перегородки, карманы, переходы стенок и открытость полостей.
Резкие изменения сечения требуют отдельного внимания. Массивный участок и соседняя более тонкая стенка остывают по-разному; это влияет на условия формирования металла и риск дефектов. При подготовке конструкции проверяют, можно ли сделать переходы более плавными, не меняя назначение детали. Такая проверка особенно важна возле фланцев, опорных площадок и мест крепления, где одновременно встречаются значительная толщина и требования к точности.
Для обработки корпуса заранее выбирают базы — поверхности, от которых будут задавать положение отверстий, расточек и плоскостей. Если базовые площадки малы, расположены неудобно или не связаны с рабочими поверхностями, закрепление заготовки и контроль усложняются. В документации полезно показать, какие поверхности обеспечивают установку корпуса в оборудовании, а какие нужны только для получения остальных размеров при обработке.
Посмотреть, какие изделия выделены в профильную группу сайта, можно в разделе Корпуса, шкивы, маховики чугунные. Для конкретного корпуса возможность изготовления и состав операций всё равно определяют по его документации, а не по названию категории.
Шкивы: посадка и рабочая поверхность
У шкива необходимо связать три элемента: посадочное место на валу, ступицу и поверхность, работающую с передачей. Литая заготовка должна оставлять возможность обработать эти элементы в нужном взаимном положении. Если на чертеже показан только наружный диаметр, но не определены посадка и рабочий профиль, оценить готовую деталь нельзя. Поэтому к запросу прикладывают полный чертёж либо отдельно описывают сопряжение с валом и ответной частью передачи.
Конструкция шкива может включать обод, ступицу и соединяющие их элементы. На стадии подготовки отливки проверяют заполнение формы и переходы между этими участками. Особое внимание уделяют месту соединения ступицы с остальной частью: здесь сходятся элементы разной формы, а в готовой детали этот участок участвует в передаче нагрузки. Вопрос не решается простым увеличением массы заготовки. Дополнительный металл меняет условия литья и может усложнить последующую обработку.
Рабочую поверхность и посадочное отверстие рассматривают совместно. После обработки важны их взаимное положение и состояние, а не только соответствие каждого размера по отдельности. Способ контроля задают исходя из чертежа и назначения шкива. Если изделие будет работать в составе уже существующего оборудования, полезно предоставить данные о сопрягаемом валу и требованиях к установке: это снижает риск неоднозначного прочтения посадочных размеров.
Маховики: распределение материала и обработка
Маховик отличается от корпусной детали тем, что его работа связана с вращением и распределением массы относительно оси. При проектировании отливки оценивают форму обода, ступицы и соединяющих участков, а также возможность их последующей обработки. Нельзя рассматривать литую поверхность обода отдельно от посадки на вал: обе относятся к одной вращающейся детали и должны соответствовать согласованным требованиям к готовому изделию.
Для маховика важно заранее определить, какие поверхности останутся после литья, а какие будут обработаны. Это влияет на припуски и последовательность операций. Если предусмотрены дополнительные требования к состоянию готовой детали при вращении, их указывают в заявке и на чертеже. Само слово «маховик» не задаёт автоматически объём контроля: он зависит от конструкции, условий работы и документации заказчика.
При оценке заготовки отдельно проверяют массивные зоны и сопряжения частей разной толщины. Литейная технологичность здесь должна сочетаться с возможностью надёжно закрепить изделие для обработки посадочного отверстия и других заданных поверхностей. Если готовая деталь повторяет уже применяемый маховик, полезны его чертёж и сведения о сопряжениях. Образец помогает уточнить форму, но не заменяет требований к размерам и контролю.
Сравнение требований по типам деталей
Таблица показывает, какие вопросы в первую очередь нужно прояснить при подготовке заявки. Она не заменяет чертёж: у конкретной конструкции приоритеты могут отличаться.
| Деталь | Что важно для отливки | Что уточнить перед обработкой | Что проверить по документации |
|---|---|---|---|
| Корпус | Полости, стержни, переходы стенок и доступность участков | Базовые плоскости, расточки, отверстия и припуски | Положение сопрягаемых поверхностей и состояние заданных участков |
| Шкив | Форму обода, ступицы и соединяющих элементов | Посадку, рабочую поверхность и их соосность | Размеры и взаимное положение поверхностей после обработки |
| Маховик | Форму массивных участков и распределение материала | Посадочное место и другие поверхности, заданные под обработку | Требования к готовой вращающейся детали |
При запросе стоимости лучше передать требования ко всем нужным операциям сразу. Тогда можно отдельно согласовать заготовку, механическую обработку и контроль, не смешивая требования к литой поверхности с требованиями к готовой посадке.
Припуски, отверстия и литые поверхности
Припуск нужен там, где после литья предстоит получить поверхность заданного размера и состояния. Его назначают с учётом формы заготовки, способа её установки и последовательности обработки. При этом избыточный припуск не следует считать универсальным запасом надёжности: он увеличивает объём снимаемого материала и может затруднить работу с участками сложной формы. Недостаточный припуск, напротив, не позволит вывести поверхность в требования чертежа.
Отверстия в корпусе или ступице могут быть намечены при литье либо выполнены обработкой. Решение зависит от их формы, расположения, требуемого результата и возможности устойчиво сформировать полость. Для точной посадки само наличие литого отверстия не отменяет последующую обработку. В заявке полезно обозначить, какие отверстия являются конструктивными полостями, а какие относятся к точным сопряжениям.
Необрабатываемые поверхности тоже требуют определения. Если они находятся внутри корпуса и влияют на сборку, нужно проверить необходимый зазор и доступ для удаления остатков формовочных материалов. Если поверхность остаётся снаружи, важно понимать, есть ли к ней требования по состоянию или она должна лишь сохранять заданный контур. Формулировка «без обработки» описывает состав операций, но сама по себе не задаёт критерий приёмки.
Отдельно фиксируют острые кромки, переходы и места, где литая поверхность граничит с обрабатываемой. Такой стык может оказаться значимым при установке детали, даже если сама литая зона не участвует в посадке. Его лучше показать на чертеже, чем оставлять на усмотрение исполнителя после изготовления заготовки.
Контроль отливки и готовой детали
Контроль следует привязывать к этапу изготовления. Для отливки проверяют соответствие форме и требованиям, предъявленным именно к заготовке. После механической обработки проверяют размеры, посадочные места и взаимное положение поверхностей, заданные для готовой детали. Если требуется дополнительная проверка внутренних или внешних дефектов, её вид и критерии приёмки согласуют до изготовления, исходя из назначения изделия и документации.
Для корпуса существенна связь между плоскостями установки, отверстиями крепления и расточками. Деталь может соответствовать отдельным размерам, но не собираться с сопрягаемыми узлами при неверном взаимном положении этих элементов. У шкива и маховика аналогичную роль играет связь посадочного места с поверхностями вращения. Поэтому в чертеже важно не просто перечислить размеры, а показать базы и требования к расположению.
Объём проверки не стоит определять только по внешнему виду отливки. Поверхностное состояние позволяет заметить часть проблем, но не подтверждает размеры после обработки и не отвечает на вопрос о соответствии скрытых участков. С другой стороны, назначать одинаковые дополнительные проверки для всех деталей без учёта их работы тоже нецелесообразно. Практичный подход — сначала определить, какие несоответствия влияют на сборку и эксплуатацию, затем закрепить способы их выявления в заказе.
Как выбрать состав поставки
Первый вопрос при закупке — что должно поступить на склад: литая заготовка, заготовка с частичной обработкой или готовая к установке деталь. Ответ влияет на состав документации и приёмки. Если последующую обработку выполняет заказчик, ему нужны согласованные припуски и понятные базы. Если обработка входит в поставку, необходимо предоставить требования ко всем готовым сопрягаемым поверхностям.
Далее уточняют материал по действующей документации на изделие. Подбирать его только по общему названию детали нельзя: условия работы корпусов и вращающихся частей различаются. Если деталь заменяет ранее установленную, следует проверить обозначение материала и требования исходного чертежа, а при их отсутствии — отдельно согласовать выбор. Не стоит подменять это согласование предположением, что для всех шкивов или корпусов подходит одно и то же решение.
Состав узла также помогает правильно оформить заказ. Корпус может работать совместно с бронзовыми опорными деталями, но материал и размеры каждой позиции задаются отдельно. Примеры смежных изделий приведены в разделах Вкладыши бронзовые для оборудования и Втулки бронзовые. Если проект включает такие сопряжения, нужно показать их на сборочном чертеже, а не переносить требования к вкладышу или втулке на корпус.
При работе с ремонтным комплектом полезно разделить запрос по позициям и указать, какие детали закупаются вместе. О применении вкладышей и эксцентриковых втулок в отдельном виде оборудования рассказано в статье Бронзовые вкладыши и эксцентриковые втулки для дробилок. Вопрос выбора материала для бронзовой позиции вынесен в материал Как выбрать марку бронзы под условия эксплуатации. Эти темы относятся к смежным деталям и не заменяют проверки требований к отливке корпуса.
Что приложить к заявке
Основной документ — чертёж детали с обозначением материала, размеров и требований к поверхностям. Если есть сборочный чертёж, он поможет понять назначение посадок, направление установки и связь с соседними узлами. Для сложной формы полезна модель, но её следует передавать вместе с указанием, какие требования считать определяющими при расхождении данных. Если документация неполная, лучше перечислить недостающие сведения прямо в запросе.
Укажите, нужна ли только отливка или обработанная деталь, какие поверхности разрешено оставить литыми, какие отверстия необходимо получить в готовом размере и какой контроль требуется при приёмке. Для шкива и маховика отдельно обозначьте требования к посадке и рабочим поверхностям. Для корпуса проверьте, показаны ли полости, места установки сопрягаемых деталей и базовые плоскости. Такие сведения позволяют обсуждать изготовление конкретного изделия, а не условной детали с похожим названием.
Если заказ связан с заменой изношенного изделия, сообщите, существует ли исходный чертёж или доступен только образец. При работе по образцу отдельно оговаривают, какие размеры нужно восстановить по сопряжениям: износ и предыдущие ремонты могут изменить фактическую геометрию. До согласования документации не следует считать снятые с образца размеры требованиями к новой детали.
Частые вопросы
Чем отличается литьё корпуса от литья шкива?
У корпуса прежде всего оценивают полости, переходы стенок и расположение будущих баз обработки. У шкива дополнительно требуется связать посадку на валу с рабочей поверхностью и учитывать распределение материала в заготовке.
Какие поверхности отливки нужно обрабатывать?
Обрабатывают поверхности, для которых на чертеже заданы посадка, точное положение или определённое состояние контакта с соседней деталью. Перечень таких участков и требования к ним нужно указать до изготовления отливки.
Как учитывать отверстия при литье корпуса?
Разделите отверстия на формируемые при литье и получаемые последующей обработкой. Выбор зависит от конструкции полости, требуемой точности и возможности разместить стержни в форме.
Зачем контролировать соосность литого шкива?
Посадочное отверстие и рабочая поверхность должны иметь согласованное положение относительно общей оси. Проверяют этот результат после предусмотренной обработки по требованиям чертежа.
Какие данные нужны для заказа отливки маховика?
Передайте чертёж или модель, требования к материалу, посадке, обрабатываемым поверхностям и контролю. Отдельно уточните, требуется заготовка или готовая деталь после обработки.
Если чертёж готов, направьте его вместе с перечнем требуемых операций. При неполной документации укажите, какие параметры необходимо уточнить перед оценкой изготовления.
Товары раздела «Корпуса, шкивы, маховики чугунные»
 Шкив чугунный СЧ20 профиль C 6-ручьёвый клиноремённый ГОСТ 1412-8514 800 ₽ / шт от 370 ₽/кгШкив чугунный СЧ20 профиль C 4-ручьёвый клиноремённый ГОСТ 1412-8514 800 ₽ / шт от 370 ₽/кгШкив чугунный СЧ20 профиль C 2-ручьёвый клиноремённый ГОСТ 1412-8514 800 ₽ / шт от 370 ₽/кгШкив чугунный СЧ20 профиль C 3-ручьёвый клиноремённый ГОСТ 1412-8514 800 ₽ / шт от 370 ₽/кг