Содержание
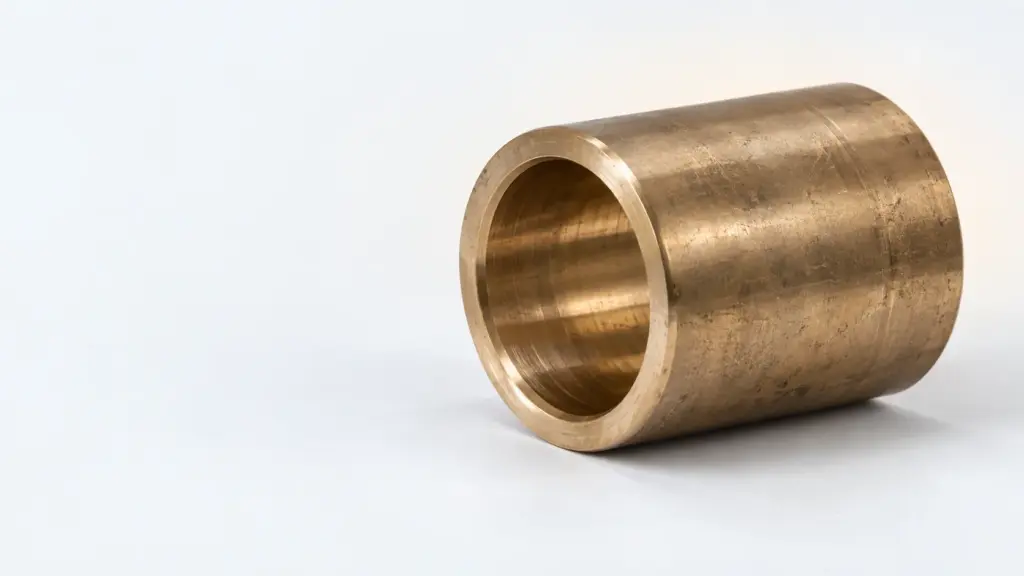
Установка бронзовых втулок скольжения начинается с проверки чертежа, посадочного места и соответствия детали заданным размерам. Втулку вводят соосно отверстию, без перекоса и ударов по одному краю, после чего проверяют положение, прилегание и готовность узла к работе.
Подготовка к монтажу бронзовой втулки
Подготовка определяет, насколько точно втулка займет место в корпусе и как будет работать сопряжение после сборки. Нельзя рассматривать монтаж как простое запрессовывание детали в отверстие. Сначала необходимо сопоставить втулку с чертежом узла, проверить обозначение, форму, размеры и наличие требований к положению детали. Если изделие изготавливается по чертежу, исходными данными для проверки служит именно этот документ.
В разделе представлены втулки скольжения из бронзы БрАЖМц10-3-1.5. В названиях товаров указан ГОСТ 18175-78. При этом конкретное изделие следует подбирать не только по материалу, но и по контуру, длине, наружному и внутреннему диаметрам, конструктивным особенностям и способу установки, указанным в документации на узел.
До начала работ нужно освободить рабочую зону от стружки, пыли, масла и других загрязнений. Особое внимание уделяют отверстию корпуса: частицы на поверхности могут помешать втулке занять проектное положение. Загрязнение на торце иногда создает локальный упор, из-за которого деталь останавливается раньше или входит под углом. После очистки посадочное место осматривают при достаточном освещении.
- Проверить соответствие втулки чертежу и сопроводительным данным.
- Очистить отверстие корпуса и рабочие поверхности детали.
- Осмотреть кромки, торцы и цилиндрические поверхности.
- Удалить заусенцы и выступы, мешающие равномерному вводу.
- Подготовить приспособление, обеспечивающее соосное усилие.
- Определить порядок последующей проверки узла.
Кромки отверстия и втулки должны быть без повреждений, которые способны направить деталь в сторону. Если на поверхности обнаружены задиры, вмятины или следы предыдущего неправильного монтажа, сначала устанавливают причину их появления. Простая зачистка без контроля геометрии не всегда решает проблему. При сомнении посадочное место повторно проверяют по чертежу или передают на оценку специалисту, ответственному за ремонт.
Проверка корпуса и втулки перед установкой
Перед сборкой сравнивают ось отверстия и ось втулки. Визуальная оценка важна, но для ответственного соединения ее недостаточно: положение деталей проверяют доступными измерительными средствами и контрольными поверхностями, предусмотренными технологией. Не следует вводить втулку в загрязненное или поврежденное отверстие, рассчитывая, что последующая нагрузка устранит недостатки.
Также оценивают состояние торцов. Торец втулки должен опираться на предусмотренную поверхность без посторонних включений. Если конструкция предусматривает определенное положение отверстий, канавок или других элементов, его отмечают до начала монтажа. Это снижает риск поворота детали и повторной разборки.
Размерный контроль выполняют в логике чертежа: отдельно проверяют размер корпуса, размер втулки и итоговое положение в сборке. Не стоит подменять требования чертежа универсальными значениями, взятыми из другой конструкции. Условия работы, форма корпуса и способ фиксации могут отличаться, поэтому решение принимают по документации конкретного изделия.
Как установить втулку без перекоса
Основной принцип монтажа — равномерное осевое усилие, направленное по оси отверстия. Перед вводом деталь устанавливают торцом напротив посадочного места и совмещают ее цилиндрическую поверхность с отверстием. Первое движение должно быть плавным. Если втулка сразу уходит в сторону, работу прекращают и проверяют соосность, состояние кромок и наличие загрязнений.
Для запрессовки используют приспособление, передающее усилие через подходящую опорную поверхность. Усилие не должно прикладываться к случайной точке, тонкой кромке или отдельному участку торца. Опорная часть приспособления должна быть устойчивой, а корпус — надежно зафиксирован. Это особенно важно для крупногабаритных изделий: в списке каталога представлены 40 позиций с размерами от Ø100 до Ø900.
Во время продвижения контролируют положение втулки относительно корпуса. Если одна сторона торца движется быстрее другой, усилие снимают, деталь возвращают в безопасное положение и устраняют причину. Продолжение монтажа при заметном перекосе может повредить посадочную поверхность, изменить форму втулки или осложнить дальнейшую проверку.
Порядок действий при запрессовке
- Установить корпус на устойчивую опору и обеспечить доступ к оси отверстия.
- Совместить ось втулки с осью посадочного места.
- Проверить, что торец входит равномерно по окружности.
- Передавать усилие через приспособление, исключающее боковую нагрузку.
- Периодически контролировать глубину и положение детали.
- Остановить работу при появлении перекоса, заедания или повреждения поверхности.
- После достижения проектного положения снять нагрузку и выполнить контроль.
Нежелательно исправлять перекос боковыми ударами. Такой способ не обеспечивает управляемого перемещения и может оставить следы на торце, корпусе или цилиндрической поверхности. Если деталь остановилась, сначала выясняют причину. Возможны загрязнение, заусенец, неправильная ориентация, несоответствие размеров или отклонение оси приспособления.
При монтаже необходимо учитывать конструкцию узла. Иногда втулка должна занять определенную глубину, иногда ее торец должен совпасть с поверхностью корпуса, а в отдельных конструкциях требуется сохранить заданное положение относительно смазочного канала или другого элемента. Эти условия нельзя угадывать: их проверяют по чертежу.
Для выбора подходящего изделия можно перейти в раздел Втулки бронзовые. Если в узле применяются составные детали, полезно отдельно посмотреть раздел Вкладыши бронзовые для оборудования. Замена втулки вкладышем или наоборот требует отдельного анализа конструкции.
Проверка посадки после монтажа
После установки нельзя сразу считать работу завершенной. Вначале очищают доступные поверхности от монтажных загрязнений и осматривают соединение по всему периметру. Проверяют, нет ли видимого зазора в месте, где втулка должна прилегать к корпусу, не выступает ли деталь относительно заданной плоскости и не изменилось ли ее положение при снятии усилия.
Контроль выполняют в несколько этапов. Сначала оценивают внешнее положение и торцевую посадку. Затем проверяют соосность и соответствие рабочей поверхности условиям чертежа. Если конструкция предусматривает свободное движение сопряженной детали, его проверяют без приложения чрезмерной силы. Заедание, неравномерное сопротивление или заметное отклонение требуют остановки приемки и выяснения причины.
При визуальном контроле обращают внимание на следы задиров, смятия, трещины и местные повреждения. Такие признаки могут появиться из-за перекоса, загрязнения или неверно выбранного приспособления. Их наличие нельзя скрывать дополнительной обработкой без согласования с ответственным специалистом: исправление поверхности может изменить размер детали.
Что фиксируют в результате проверки
- соответствие установленной детали чертежу;
- положение втулки по глубине и относительно торца корпуса;
- отсутствие заметного перекоса;
- состояние торцевой и цилиндрической поверхностей;
- соответствие движения сопряженной детали заданным условиям;
- отсутствие загрязнений и повреждений после сборки.
Результат контроля лучше фиксировать в документации на ремонт или сборку. В записи указывают, какая деталь установлена, по какому чертежу выполнена проверка и какие контрольные операции проведены. Если выявлено несоответствие, узел не передают в работу до принятия решения по исправлению.
При необходимости уточнить материал и область применения можно обратиться к статье Сведения о марках оловянной бронзы. Для сравнения с другой группой изделий доступен материал Диаметр круга: размеры и выбор чугунного прутка. Эти материалы не заменяют чертеж узла, но помогают разделить вопросы материала, формы и размерного подбора.
Как выбрать втулку по чертежу
Выбор начинают с определения назначения детали и требований к сопряжению. Важно установить, является ли втулка цельной, какую форму имеет посадочная поверхность, какие размеры заданы для корпуса и сопряженной детали. Затем проверяют материал. В рассматриваемом разделе представлены втулки из бронзы БрАЖМц10-3-1.5, а в названиях товаров указан ГОСТ 18175-78.
Отдельно сверяют размерный ряд. В каталоге указано 40 позиций с размерами от Ø100 до Ø900. Эти сведения помогают определить доступный диапазон, но не заменяют подбор по конкретному чертежу. Если нужный вариант имеет нестандартную длину, форму или дополнительные требования, необходимо передать поставщику чертеж с обозначенными размерами и условиями изготовления.
| Параметр проверки | Что указано в исходных данных | Как использовать при подборе |
|---|---|---|
| Материал | Бронза БрАЖМц10-3-1.5 | Сопоставить с требованиями чертежа и узла |
| Обозначение в названиях товаров | ГОСТ 18175-78 | Проверить соответствие выбранной позиции |
| Количество позиций | 40 | Сравнить доступные варианты перед запросом |
| Размерный диапазон | От Ø100 до Ø900 | Определить, входит ли требуемый диаметр в представленный ряд |
| Способ изготовления | По чертежу | Передать документацию для согласования исполнения |
Приведенная таблица показывает только исходные сведения о каталоге. Она не содержит универсальных рекомендаций по зазорам, натягам или усилиям, потому что такие параметры зависят от конструкции, условий работы и требований конкретного чертежа. При выборе нельзя переносить размерные решения с одного узла на другой без проверки.
Примеры проверки и порядок расчёта
На практике удобно разделить работу на несколько типовых ситуаций. В первом случае втулка входит в отверстие равномерно и занимает заданное положение. Тогда контролируют торец, соосность и отсутствие повреждений. Во втором случае деталь входит только частью длины и останавливается. В этом варианте монтаж прекращают, очищают поверхности и повторно проверяют размеры, кромки и направление усилия.
В третьем случае втулка устанавливается, но после снятия приспособления обнаруживается смещение. Это означает, что необходимо проверить фиксацию корпуса, опорную поверхность, ось инструмента и соответствие самого изделия чертежу. Нельзя компенсировать смещение дополнительным нажатием без понимания причины.
Расчётную часть также ведут от исходных данных чертежа. В документе выделяют наружный размер втулки, размер посадочного места, внутренний рабочий размер и требуемое положение в сборке. Затем эти параметры сопоставляют с фактическими измерениями. Если любое значение не совпадает с заданным, монтаж не продолжают до получения технического решения.
Для крупной детали важен не только номинальный размер, но и способ перемещения. Чем тяжелее изделие, тем больше внимания уделяют устойчивости корпуса, центрированию приспособления и контролю положения во время ввода. При работе с позициями большого диаметра из представленного диапазона особенно важно не допускать боковой нагрузки и не использовать случайные опоры.
Пример алгоритма расчёта без подмены данных: сначала записывают параметры из чертежа, затем заносят результаты измерения корпуса и втулки, после чего сравнивают каждую пару значений. Если чертёж требует определенного положения торца, отдельно фиксируют фактическую глубину. При наличии расхождения определяют, связано ли оно с измерением, загрязнением, повреждением или несоответствием детали. Такой порядок позволяет не принимать решение только по визуальному впечатлению.
При заказе изделия по чертежу желательно передать полный комплект исходных данных, относящихся к втулке и посадочному месту. Чем точнее обозначены размеры, форма и положение детали, тем меньше риск получить изделие, которое невозможно корректно установить. Все перечисленные втулки изготавливаются по чертежу, поэтому документ является основой согласования.
Частые вопросы
Как подготовить посадочное место для втулки?
Посадочное место очищают, осматривают и проверяют по чертежу. Перед монтажом удаляют загрязнения, заусенцы и следы повреждений, которые могут вызвать перекос.
Как установить втулку без перекоса?
Втулку совмещают с осью посадочного отверстия и вводят равномерным усилием по всей окружности. Ударная нагрузка по одному краю недопустима, так как она может изменить положение детали.
Как проверить посадку после монтажа?
Проверяют положение втулки относительно корпуса, отсутствие перекоса и равномерность прилегания. Итоговую приемку выполняют по чертежу и требованиям конкретного узла.
Как выбрать бронзовую втулку по размеру?
Размер и конструкцию выбирают по чертежу оборудования или детали. В каталоге представлены изделия диаметром от Ø100 до Ø900, все перечисленные втулки изготавливаются по чертежу.
Можно ли заменить бронзовую втулку чугунной?
Такую замену нельзя выполнять автоматически. Материал и исполнение должны соответствовать расчету, условиям работы и чертежу узла.
Втулки чугунные представлены в отдельном разделе каталога. Перед заменой материала нужно сопоставить требования узла и получить подтверждение технической применимости.
Товары раздела «Втулки бронзовые»
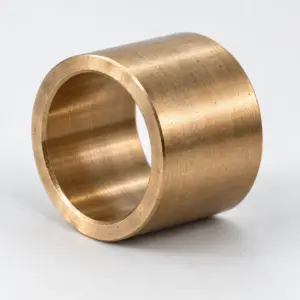 Втулка бронзовая скольжения БрАЖМц10-3-1.5 ГОСТ 18175-78 — изготовление по чертежу Ø900 Диапазон цен: 60 420 ₽ – 371 290 ₽ / шт от 3 104 ₽/кгВтулка бронзовая скольжения БрАЖМц10-3-1.5 ГОСТ 18175-78 — изготовление по чертежу Ø850 Диапазон цен: 57 030 ₽ – 350 070 ₽ / шт от 3 105 ₽/кгВтулка бронзовая скольжения БрАЖМц10-3-1.5 ГОСТ 18175-78 — изготовление по чертежу Ø800 Диапазон цен: 53 630 ₽ – 328 850 ₽ / шт от 3 104 ₽/кгВтулка бронзовая скольжения БрАЖМц10-3-1.5 ГОСТ 18175-78 — изготовление по чертежу Ø750 Диапазон цен: 50 240 ₽ – 307 640 ₽ / шт от 3 104 ₽/кг