Содержание
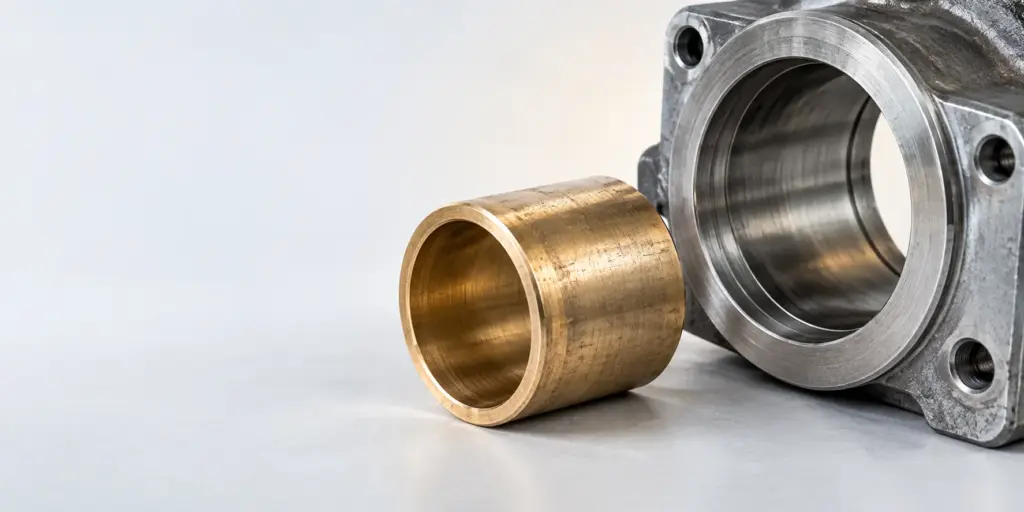
Установка втулки скольжения начинается с проверки чертежа и посадочного места: перед запрессовкой нужно убедиться, что размеры и состояние сопрягаемых поверхностей позволяют собрать узел без повреждений. После монтажа проверяют положение втулки и рабочий зазор с ответной деталью; ориентиром служат требования чертежа, а не свободное вращение детали на ощупь.
Что проверить до начала работ
Втулка работает в составе узла, поэтому её нельзя оценивать отдельно от корпуса и детали, которая будет перемещаться по внутренней поверхности. До монтажа подготовьте чертёж, определите обозначенные на нём посадочные поверхности и уточните, какие размеры относятся к готовой втулке, а какие должны контролироваться после установки. Это важно, поскольку запрессовка может изменить внутренний размер. Решение о дополнительной обработке принимают по документации на конкретный узел, а не по общему правилу для всех втулок.
Осмотрите корпус, втулку и ответную деталь. На посадочных и рабочих поверхностях не должно быть загрязнений, заусенцев, заметных задиров и повреждений кромок. Проверьте, предусмотрены ли чертежом отверстия, канавки или другие элементы, положение которых нужно совместить при сборке. Заранее определите, с какой стороны вводить втулку, чем поддерживать корпус и как контролировать направление усилия. Такая подготовка помогает отличить проблему с посадкой от ошибки монтажа, если сопротивление при запрессовке окажется неравномерным.
Чертёж и сопрягаемые детали
Для выбора способа монтажа нужны данные не только о самой втулке. Сверьте наружный диаметр втулки с отверстием корпуса, внутренний размер — с ответной деталью, а длину — с глубиной посадки и требуемым положением торцов. Учитывайте указанные на чертеже допуски, требования к поверхностям и особенности конструкции. Если сведения о посадке отсутствуют, назначать натяг по внешнему виду деталей нельзя: сначала следует уточнить требования у конструктора или ответственного за оборудование.
Отдельно проверьте, соответствует ли имеющаяся деталь нужному узлу. Похожий наружный диаметр не означает взаимозаменяемость: могут отличаться длина, внутренний размер, расположение конструктивных элементов и способ фиксации. При подборе запасной части полезно сначала установить её место в сборке. Для этого можно использовать материал Схема запчастей дробильно-размольного оборудования, а окончательное соответствие подтверждать чертежом конкретной детали.
Подготовка посадочного отверстия
Перед измерением очистите отверстие корпуса от загрязнений и следов прежнего монтажа. Если втулку меняют, убедитесь, что после демонтажа старой детали в отверстии не осталось задиров или участков с нарушенной поверхностью. Заусенец на входной кромке может повредить новую втулку и создать ложное впечатление чрезмерного натяга. Повреждение посадки нельзя компенсировать увеличением усилия пресса: сначала нужно установить его причину и решить, пригоден ли корпус к сборке.
Измеряйте посадочное отверстие подходящим инструментом, а не оценивайте его только визуально. Важно проверить размер в местах, достаточных для выявления отклонений формы, и сопоставить результаты с чертежом. Порядок измерений определяется доступом к поверхности и требованиями документации. Если корпус крупный или отверстие расположено неудобно, продумайте способ контроля до подачи втулки к месту монтажа: после сборки часть поверхности уже будет недоступна.
Очистите наружную поверхность втулки и осмотрите её торцы. До запрессовки проверьте ориентацию детали: если конструкция предусматривает определённое положение отверстий, канавок или других элементов, его нужно обеспечить сразу. Поворачивать уже установленную втулку для совмещения таких элементов без предусмотренной технологии не следует. Условия применения смазочных или вспомогательных монтажных составов также берут из документации на узел.
Оправка и опора при запрессовке
Для монтажа нужна устойчивая опора корпуса и оправка, передающая усилие на предусмотренную для этого часть торца втулки. Оправка должна помогать сохранять соосность и не повреждать рабочую поверхность. Нельзя передавать усилие через случайный выступ или узкую кромку, если из-за этого втулка деформируется. Оснастку подбирают по геометрии конкретной детали и доступному оборудованию; универсальный размер оправки для всех посадок указать невозможно.
Корпус устанавливают так, чтобы нагрузка воспринималась устойчиво, без изгиба и смещения узла. Перед началом хода проверяют положение втулки у входа в отверстие. Если доступ ограничен, нужно предусмотреть наблюдение за её положением и возможность остановить операцию. Монтаж «вслепую» затрудняет обнаружение перекоса, особенно когда торец втулки вскоре скрывается в корпусе.
При выборе между ручной сборкой, прессом и специальным приспособлением исходят из конструкции, посадки и требований к сохранности деталей. Применение большего усилия само по себе не делает сборку правильной. Если втулка не входит предусмотренным способом, проверьте размеры, кромки, соосность и опору, прежде чем продолжать работу.
Порядок запрессовки
Установите втулку у входа в подготовленное отверстие и ещё раз проверьте её ориентацию. Совместите ось оправки с осью посадки, затем начните подачу без рывков. На начальном участке особенно важно следить, не уходит ли торец втулки в перекос. По мере продвижения контролируйте положение оправки и корпуса: смещение опоры способно изменить направление усилия даже при правильно выставленной детали.
Продолжайте запрессовку до положения, заданного чертежом или технологией сборки. Ориентироваться только на ощущение упора нельзя: он может быть вызван конструкцией узла, заусенцем, перекосом или препятствием внутри отверстия. Если требуется определённое положение торца относительно корпуса, его проверяют доступным измерительным способом. Особое внимание уделяют совпадению предусмотренных конструкцией отверстий и канавок.
После завершения хода снимайте нагрузку без смещения втулки. Затем осмотрите доступные поверхности до установки следующих деталей. Обнаруженный перекос, повреждённый торец или нарушение положения нельзя оставлять до окончательной сборки в расчёте на то, что ответная деталь «приработается». Сначала необходимо определить причину и решить вопрос о возможности дальнейшего использования втулки и корпуса.
Передать чертёж для подбора втулки
Когда запрессовку нужно остановить
Остановите монтаж, если втулка заметно наклонилась, усилие меняется нехарактерно, корпус сдвигается с опоры или появляются следы повреждения. Эти признаки не указывают на одну конкретную неисправность. Причиной могут быть загрязнение, неподготовленная кромка, несоответствие размеров, неверная ориентация детали либо ошибка в расположении оправки. Продолжение работы без проверки увеличивает риск повредить одновременно втулку и посадочное отверстие.
После остановки не пытайтесь исправлять положение ударами по открытому краю или поворотом втулки в посадке. Сначала разгрузите узел, осмотрите доступные поверхности и сопоставьте фактические размеры с документацией. Если для исправления требуется извлечение детали, способ демонтажа подбирают с учётом конструкции и возможности повторного применения. Само по себе отсутствие видимых трещин не подтверждает, что внутренний размер и форма втулки сохранились после неудачной попытки монтажа.
Контроль положения и состояния втулки
После запрессовки проверьте положение обоих торцов, насколько это позволяет конструкция. Втулка должна находиться там, где это предусмотрено чертежом, без видимого перекоса и повреждений доступных кромок. Если имеются отверстия или канавки, проверьте их совпадение с сопрягаемыми элементами корпуса. Отдельно осмотрите рабочую поверхность: следы контакта с оправкой или посторонним предметом требуют оценки до ввода узла в работу.
Контроль посадки не ограничивается проверкой того, что втулка удерживается в корпусе. Важно установить, не изменился ли внутренний размер после установки и не возникли ли отклонения формы, влияющие на работу ответной детали. Объём измерений и критерии приемки берут из документации на узел. Если по чертежу предусмотрена окончательная обработка установленной втулки, контроль до неё не заменяет проверку готовой поверхности после обработки.
Результаты полезно фиксировать вместе с обозначением чертежа и сведениями об измеряемом узле. Это позволяет отделить отклонения изготовления детали от изменений, возникших при сборке, и не повторять монтаж без выяснения причины. Для серийного ремонта единообразная запись также помогает сравнивать состояние посадочных мест в разных корпусах.
Проверка рабочего зазора
Рабочий зазор оценивают по фактическим размерам установленной втулки и ответной детали. Измерение свободной втулки до запрессовки не заменяет этой проверки: после посадки её внутренний размер может измениться. Ответную поверхность также необходимо осмотреть и измерить. Если на ней есть выраженный износ или повреждения, новая втулка сама по себе не восстановит требуемое сопряжение.
Сопоставляйте полученный зазор с требованиями чертежа и условиями сборки конкретного узла. Нельзя назначать допустимое значение только по материалу втулки или её каталожному диаметру. При измерении учитывайте доступ к поверхности и необходимость выявить отклонения размера по длине и окружности. Если результат вызывает сомнение, проверьте применённый инструмент и повторите измерение в сопоставимых условиях, прежде чем принимать решение о доработке детали.
Проворачивание ответной детали может выявить явное заедание, но не служит самостоятельным измерением зазора. Свободное движение тоже не доказывает, что посадка соответствует чертежу. Поэтому проверку движения используют как дополнительный этап после размерного контроля, а не вместо него. Только затем имеет смысл завершать сборку и оценивать работу узла по предусмотренной для него процедуре.
Как выбрать бронзовую втулку по чертежу
Подбор начинайте с обозначения детали и актуального чертежа. Сверьте наружный и внутренний размеры, длину, форму торцов, расположение отверстий и канавок, а также требования к поверхностям и посадке. Если деталь изготавливается для ремонта, дополнительно проверьте состояние сопрягаемого корпуса и ответной детали. Даже точно изготовленная втулка не устранит отклонения в изношенном отверстии без отдельного решения по восстановлению узла.
Втулки из каталога изготавливаются по чертежу из бронзы БрАЖМц10-3-1.5; изделия соответствуют ГОСТ 18175-78. В разделе Втулки бронзовые представлены 40 позиций с диаметрами от 100 до 900 мм. Каталожный диапазон помогает определить направление поиска, но не заменяет проверку всех параметров детали по документации. Если нужна втулка с особыми конструктивными элементами, передавайте чертёж с их расположением, а не только общий диаметр.
При обращении по изготовлению укажите, для какого узла нужна деталь и какие размеры должны быть получены до монтажа или после обработки в корпусе. Если чертёж не позволяет однозначно определить посадку и способ контроля, уточните эти вопросы до запуска работы. Так проще согласовать требуемую геометрию, чем исправлять уже изготовленную втулку на месте сборки.
Данные каталога и пределы их применения
| Параметр | Данные | Что проверить при заказе |
|---|---|---|
| Материал | Бронза БрАЖМц10-3-1.5 | Соответствие материалу, указанному в чертеже |
| Соответствие | ГОСТ 18175-78 | Остальные требования документации на деталь |
| Изготовление | По чертежу | Полноту размеров и конструктивных элементов |
| Каталог | 40 позиций, диаметры от 100 до 900 мм | Размеры и посадку конкретного узла |
Таблица содержит исходные сведения о предлагаемых втулках, а не готовые значения для запрессовки. По ней нельзя определить натяг, усилие монтажа или рабочий зазор: эти параметры зависят от чертежа и сопрягаемых деталей. Если известен только номинальный диаметр, сначала получите недостающие размеры и требования. Для закупки и для приёмки установленной детали нужны разные наборы измерений, поэтому заранее обозначьте, на каком этапе должен контролироваться каждый размер.
Смежные детали и выбор раздела каталога
Не всякая деталь, работающая в узле трения, является втулкой. Если по чертежу требуется иная форма опорной детали, проверьте раздел Вкладыши бронзовые для оборудования. Выбирать между втулкой и вкладышем по одному названию оборудования нельзя: определяющими остаются форма детали, её место в сборке и размеры на чертеже.
Материал также нельзя менять только потому, что деталь подходит по наружному размеру. Отдельный ассортимент представлен в разделе Втулки чугунные, но решение о замене бронзовой втулки требует проверки документации на конкретный узел. Для знакомства с другой группой изделий сайта есть статья Виды кругов из чугуна: марки и ГОСТы. Она не заменяет чертёж втулки и не задаёт правила её монтажа.
Частые вопросы
Как подготовить посадочное место под втулку?
Очистите отверстие и проверьте его размеры, форму и состояние кромки по чертежу. Если обнаружены повреждения или несоответствие размеров, не начинайте запрессовку до решения вопроса с посадочным местом.
Как запрессовать втулку скольжения без перекоса?
Обеспечьте устойчивую опору корпуса, соосное положение оправки и передачу усилия на подходящую часть торца втулки. Следите за положением детали с начала хода и останавливайте монтаж при признаках смещения.
Как проверить втулку после запрессовки?
Проверьте положение и состояние торцов, совпадение предусмотренных конструкцией элементов и внутренний размер в собранном узле. Критерии приемки берите из чертежа и документации на оборудование.
Как проверить рабочий зазор втулки?
Измерьте внутреннюю поверхность втулки после монтажа и ответную деталь, затем сопоставьте их фактические размеры с требованиями чертежа. Проверка вращением помогает обнаружить заедание, но не заменяет измерение.
Как выбрать бронзовую втулку по чертежу?
Передайте актуальный чертёж и сверьте материал, все посадочные и рабочие размеры, длину и конструктивные элементы. Если указаний для изготовления или контроля недостаточно, уточните их до заказа.
Итоговый порядок проверки
До монтажа подтвердите размеры корпуса и втулки, состояние поверхностей и ориентацию детали. При запрессовке контролируйте опору, соосность и положение торца; при необычном сопротивлении остановитесь и выясните причину. После сборки измерьте установленную втулку и ответную деталь, проверьте рабочий зазор по чертежу. Такой порядок разделяет проверку заготовки, контроль самой операции и приемку готового сопряжения.
Если для подбора детали есть чертёж, но остаются вопросы по его комплектности или расположению конструктивных элементов, передайте документацию на рассмотрение до изготовления. Для согласования втулки важны сведения о детали и её посадке в конкретном узле.
Товары раздела «Втулки бронзовые»
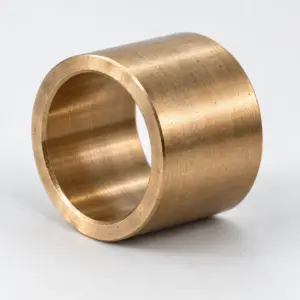 Втулка бронзовая скольжения БрАЖМц10-3-1.5 ГОСТ 18175-78 — изготовление по чертежу Ø900 Диапазон цен: 60 420 ₽ – 371 290 ₽ / шт от 3 104 ₽/кгВтулка бронзовая скольжения БрАЖМц10-3-1.5 ГОСТ 18175-78 — изготовление по чертежу Ø850 Диапазон цен: 57 030 ₽ – 350 070 ₽ / шт от 3 105 ₽/кгВтулка бронзовая скольжения БрАЖМц10-3-1.5 ГОСТ 18175-78 — изготовление по чертежу Ø800 Диапазон цен: 53 630 ₽ – 328 850 ₽ / шт от 3 104 ₽/кгВтулка бронзовая скольжения БрАЖМц10-3-1.5 ГОСТ 18175-78 — изготовление по чертежу Ø750 Диапазон цен: 50 240 ₽ – 307 640 ₽ / шт от 3 104 ₽/кг