Содержание
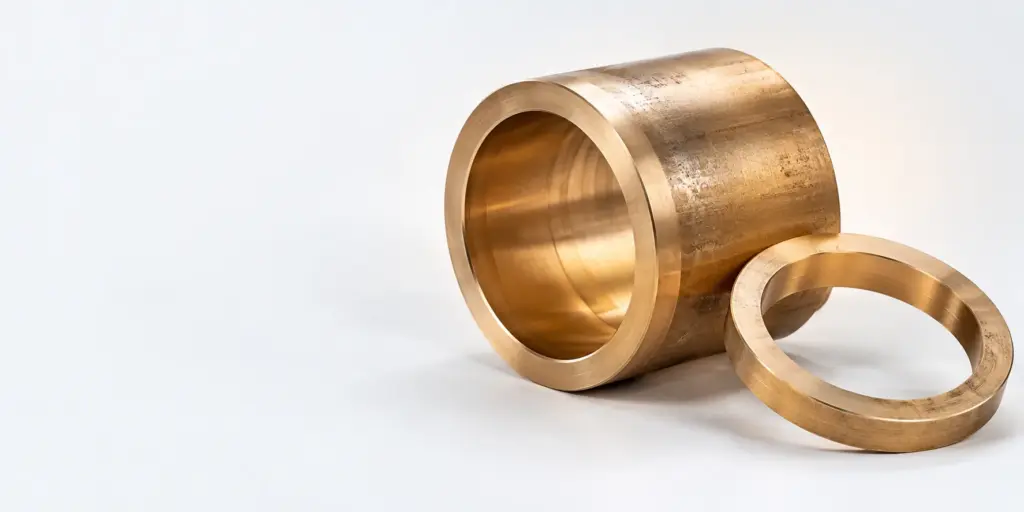
Какой зазор колец в гильзе, нельзя определить по одному диаметру или только по марке бронзы. Рабочий зазор рассчитывают как разность размеров сопряжённых деталей и проверяют с учётом температуры, нагрузки и условий эксплуатации.
Какой зазор колец в гильзе определяют на практике
Под кольцами и гильзой в данной задаче понимают сопряжённые цилиндрические детали, для которых важно сохранить работоспособность узла в течение всего режима эксплуатации. Зазор не является случайным промежутком между поверхностями. Это расчётный параметр, связывающий номинальный размер, фактическую геометрию, температуру и характер нагрузки.
Для бронзовых деталей особенно важно разделять три значения: исходный зазор после изготовления, зазор после монтажа и рабочий зазор при эксплуатации. Они могут отличаться. После обработки поверхность имеет заданный размер, при сборке положение деталей уточняется посадкой, а в работе размеры меняются под воздействием нагрева и нагрузки.
Если известны только слова кольцо и гильза, назначать размер нельзя. Для расчёта потребуется установить, какая деталь является охватывающей, какая — охватываемой, где находится рабочая поверхность, есть ли вращение или возвратно-поступательное движение, а также предусмотрены ли смазка и охлаждение. Эти сведения определяют сам подход к проверке.
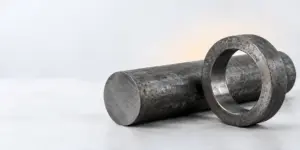
В каталоге можно отдельно посмотреть Кольца, гильзы, венцы бронзовые. Если конструкция содержит разъёмный или сменный элемент, полезно сопоставить решение с разделом Вкладыши бронзовые для оборудования.
Исходный размер и фактический размер
Расчёт начинают не с условного обозначения, а с измеряемых или заданных размеров. Для внутренней поверхности гильзы фиксируют минимальный и максимальный диаметры. Для наружной поверхности кольца выполняют такую же проверку. Разность соответствующих размеров показывает, как меняется зазор по сечению.
Если обозначить внутренний диаметр гильзы как Dг, а наружный диаметр кольца как Dк, зазор в конкретном направлении можно представить как S = Dг − Dк. Для диаметрального зазора используют разность полных диаметров. Для радиального зазора рассматривают половину этой разности. В рабочей документации нужно заранее указать, какое именно определение применяется, чтобы не перепутать два разных параметра.
Минимальное значение проверяют в наиболее неблагоприятной точке сопряжения. Максимальное значение оценивают отдельно, поскольку слишком большой промежуток также может нарушить работу узла. Поэтому в расчёте используют не только номинальные диаметры, но и допуски, овальность, конусность и возможное смещение осей, если они предусмотрены конструкцией.
Расчёт зазора колец в гильзе
Расчёт удобно выполнять поэтапно. Сначала составляют перечень исходных данных, затем получают холодный зазор по размерам деталей, после этого добавляют влияние рабочих условий и проверяют результат на минимальное и максимальное значения. Такой порядок помогает отделить размерную задачу от оценки эксплуатации.
Шаг 1. Определить назначение сопряжения
Нужно описать, как взаимодействуют кольцо и гильза. Возможны разные схемы: неподвижная посадка, направляющее сопряжение, вращательное движение или работа с периодическим перемещением. Для каждой схемы требования к зазору различаются. Одинаковый размер не может автоматически применяться для всех вариантов.
Также фиксируют направление основной нагрузки. Радиальная нагрузка, осевая составляющая, ударное воздействие и переменная нагрузка по-разному влияют на выбор расчётного диапазона. Если нагрузка неизвестна, расчёт будет предварительным и не заменит согласование конструкторской документации.
Шаг 2. Получить холодный зазор
На этом этапе сравнивают размеры деталей до выхода узла на рабочую температуру. Важно применять размеры в одной системе: либо два диаметра, либо два радиуса. Смешивание диаметрального и радиального зазора приводит к ошибке в два раза.
Для серийных деталей проверяют не одну точку, а диапазон. Минимальный размер одной поверхности сопоставляют с максимальным размером другой, а затем выполняют обратную проверку для предельного увеличения зазора. Если измерения показывают заметную разницу по окружности, отдельно учитывают овальность и положение зоны минимального промежутка.
Шаг 3. Учесть температуру
Рабочая температура меняет размеры кольца и гильзы. Поэтому к холодному зазору добавляют или вычитают расчётное изменение размеров каждой детали. В общем виде оно зависит от диаметра, коэффициента линейного расширения материала и изменения температуры. Для разных материалов и разных температурных режимов результат будет различным.
Недостаточно указать, что деталь изготовлена из бронзы. В качестве материала изделий в каталоге используется бронза БрАЖМц10-3-1.5, но даже при известной марке расчёт должен учитывать фактическую конструкцию и температуру конкретного узла. Если кольцо и гильза нагреваются неодинаково, рассматривают отдельные температурные состояния для каждой детали.
Шаг 4. Проверить рабочий диапазон
После температурной поправки проверяют, сохраняется ли положительный зазор в предусмотренном режиме. Если зазор уменьшается до недопустимого уровня, возможны ухудшение движения, рост сопротивления и повреждение поверхностей. Если зазор чрезмерно увеличивается, может возрасти смещение, вибрация или неравномерность контакта.
Конкретный критерий приемки задаётся техническим заданием и расчётом узла. В исходных данных для этой статьи нет универсального табличного значения, поэтому подставлять выдуманную цифру нельзя. Для заказа следует передать поставщику размеры, режим работы и требования к сопряжению.
Формула для первичной проверки
Для предварительной оценки используют разность размеров: S0 = Dг − Dк. Затем рассматривают рабочее значение Sраб = S0 + ΔDг − ΔDк, где ΔDг и ΔDк — изменения диаметров гильзы и кольца при рабочем режиме. Знаки выбирают по направлению изменения размеров и принятой системе обозначений.
Эта запись не заменяет полный расчёт. Она показывает, какие данные нельзя исключать из задания. При необходимости отдельно вводят влияние допусков, овальности, конусности, перекоса, деформации от нагрузки и технологического состояния поверхностей.
| Параметр | Что известно | Как используется |
|---|---|---|
| Материал | Бронза БрАЖМц10-3-1.5 | Учитывается при выборе материала детали и оценке изменения размеров |
| Способ изготовления | Центробежное литьё | Указывается при согласовании заготовки и дальнейшей обработки |
| Нормативная ссылка | ГОСТ 18175-78 | Используется как указанная в исходных данных нормативная основа |
| Диапазон диаметров | От 100 до 900 мм | Показывает диапазон типоразмеров, для которого требуется уточнение размера |
| Номенклатура | 40 типоразмеров в разделе | Позволяет предварительно подобрать близкое исполнение для запроса |
Из таблицы видно, что перечисленные сведения описывают материал, изготовление и доступную номенклатуру, но не задают готовый рабочий зазор. Для его определения нужны размеры конкретной пары и режим эксплуатации.
Как выбрать бронзовые кольца и гильзу
Выбор начинают с определения детали по назначению и геометрии. В запросе указывают, нужна ли отдельная гильза, кольцо, венец или втулка, какие поверхности сопрягаются и какие размеры должны быть обработаны после литья. Для бронзовых втулок доступен отдельный раздел Втулки бронзовые.
Если требуемый диаметр находится в диапазоне от 100 до 900 мм, сначала сопоставляют его с имеющейся номенклатурой. В разделе указано 40 типоразмеров, поэтому для точного подбора необходимо сообщить фактический диаметр, длину и конструктивное исполнение. Само наличие типоразмера не означает, что его можно устанавливать без проверки сопряжения.
Какие размеры передать поставщику
Минимальный набор включает диаметр гильзы, диаметр кольца, длину сопряжения и требуемое состояние размеров: до обработки, после обработки или после монтажа. Также указывают, что именно нужно получить от поставщика: заготовку, готовую деталь или деталь с припуском под последующую обработку.
Если известны только размеры посадочного места, это также следует указать. Тогда поставщик сможет оценить возможность изготовления и запросить недостающие данные. Чем точнее разделены номинальные размеры и предельные отклонения, тем меньше риск получить деталь, которую невозможно корректно сопрячь с ответной поверхностью.
Почему нельзя выбирать зазор только по диаметру
Диаметр влияет на геометрию, но не описывает весь режим работы. При одинаковом диаметре могут отличаться температура, нагрузка, скорость движения, смазка, длина контакта и требования к точности. Поэтому одинаковое значение для двух разных механизмов будет необоснованным.
Особенно осторожно следует подходить к крупным деталям. Для размеров от 100 до 900 мм даже небольшие отклонения формы и соосности могут повлиять на распределение зазора. Проверяют не только номинальный диаметр, но и форму поверхности, положение оси и фактическое состояние сопряжения после монтажа.
Что уточнить по технологии изготовления
Для изделий указаны центробежное литьё и бронза БрАЖМц10-3-1.5. Эти сведения важны при обсуждении заготовки и дальнейшей механической обработки. В запросе также можно сослаться на ГОСТ 18175-78 как на указанную нормативную основу, но конкретные требования к готовой детали нужно согласовать по технической документации.
Литая заготовка и обработанная втулка — не одно и то же изделие с точки зрения заказа. Нужно заранее определить припуски, зоны обработки, требования к поверхности и контрольные размеры. Если этого не сделать, заготовка может соответствовать материалу и диаметру, но не подойти для окончательной посадки.
Дополнительные пояснения по назначению деталей можно найти в статье Что значит вкладыши: виды и применение бронзовых деталей. Для оборудования с нагревом и массивными элементами также полезно учитывать конструктивное окружение узла, а не рассматривать гильзу изолированно.
Проверка зазора после изготовления
После получения детали контролируют не только заявленный размер, но и соответствие сопряжённой пары. Измерения выполняют по нескольким направлениям и сечениями, если это предусмотрено технологией контроля. Полученные значения сравнивают с расчётным диапазоном, а не с одним условным числом.
При проверке важно сохранить данные о температуре измерения и состоянии поверхностей. Измерение кольца отдельно от гильзы показывает размеры деталей, но не всегда отражает положение после сборки. Поэтому для ответственных узлов дополнительно оценивают монтаж, соосность и характер контакта.
Контроль минимального и максимального значения
Минимальный зазор проверяют в зоне наибольшего сближения поверхностей. Максимальный — в зоне наибольшего удаления. Если разница между направлениями велика, это сигнал проверить овальность, конусность, перекос или смещение осей. Простое увеличение номинального зазора не устраняет причину неправильной геометрии.
Для крупногабаритных изделий необходимо заранее определить метод измерения и точки контроля. В каталоге представлены диаметры от 100 до 900 мм, поэтому один подход нельзя механически переносить на все исполнения. Точный порядок контроля согласуют с производителем и конструкторской документацией.
Ошибки при заказе
- Указан только номинальный диаметр без размеров ответной детали.
- Не уточнено, нужен диаметральный или радиальный зазор.
- Не приведены рабочая температура и характер нагрузки.
- Не разделены размеры заготовки и готовой обработанной детали.
- Не указана требуемая точность формы поверхности.
- Зазор выбран по аналогичной детали без проверки условий работы.
Такие ошибки приводят к разночтениям между заказчиком, конструктором и производителем. Чтобы исключить их, в заявке описывают узел, прикладывают чертёж или эскиз, указывают материал БрАЖМц10-3-1.5, способ изготовления центробежным литьём и ссылку на применяемую нормативную основу, если она предусмотрена проектом.
Соседние элементы оборудования также могут влиять на монтаж и обслуживание. Обзор Виды колосников для промышленных котлов: размеры и комплектация помогает не смешивать разные виды промышленных деталей и точнее формулировать предмет запроса.
Частые вопросы
Какой зазор колец в гильзе считать рабочим?
Рабочим считают зазор, который сохраняется в заданных условиях эксплуатации и обеспечивает предусмотренное движение или положение деталей. Его определяют расчётом по конкретной паре, а не по одному справочному числу.
Как рассчитать зазор кольца в бронзовой гильзе?
Нужно вычесть наружный размер кольца из внутреннего размера гильзы, определить диапазон по допускам и учесть изменение размеров при рабочей температуре. Затем результат проверяют по нагрузке, геометрии и способу монтажа.
Зависит ли зазор от диаметра гильзы?
Да, диаметр входит в расчёт и влияет на изменение размеров и требования к форме поверхности. Для диапазона от 100 до 900 мм размер выбирают только после уточнения конкретного исполнения.
Нужно ли учитывать температуру при выборе зазора?
Нужно, поскольку нагрев меняет размеры сопряжённых деталей. Если температура кольца и гильзы различается, для каждой детали выполняют отдельную оценку изменения размера.
Какие данные нужны для расчёта бронзовой втулки?
Нужны размеры обеих деталей, материал, режим температуры, нагрузка, характер движения, условия смазывания, требования к обработке и контрольные допуски. При отсутствии части данных можно выполнить только предварительную оценку.
Если требуется подобрать изделие или проверить исходные размеры, передайте чертёж, эскиз или параметры узла. Это позволит сопоставить запрос с номенклатурой из 40 типоразмеров и определить, нужна ли стандартная позиция или изготовление по размерам.
Товары раздела «Кольца, гильзы, венцы бронзовые»
 Кольцо/гильза бронзовое БрАЖМц10-3-1.5 центробежное литьё ГОСТ 18175-78 Ø900 Диапазон цен: 72 350 ₽ – 278 460 ₽ / шт от 3 105 ₽/кгКольцо/гильза бронзовое БрАЖМц10-3-1.5 центробежное литьё ГОСТ 18175-78 Ø850 Диапазон цен: 68 270 ₽ – 262 550 ₽ / шт от 3 105 ₽/кгКольцо/гильза бронзовое БрАЖМц10-3-1.5 центробежное литьё ГОСТ 18175-78 Ø800 Диапазон цен: 64 200 ₽ – 246 640 ₽ / шт от 3 104 ₽/кгКольцо/гильза бронзовое БрАЖМц10-3-1.5 центробежное литьё ГОСТ 18175-78 Ø750 Диапазон цен: 60 130 ₽ – 230 730 ₽ / шт от 3 105 ₽/кг