Содержание
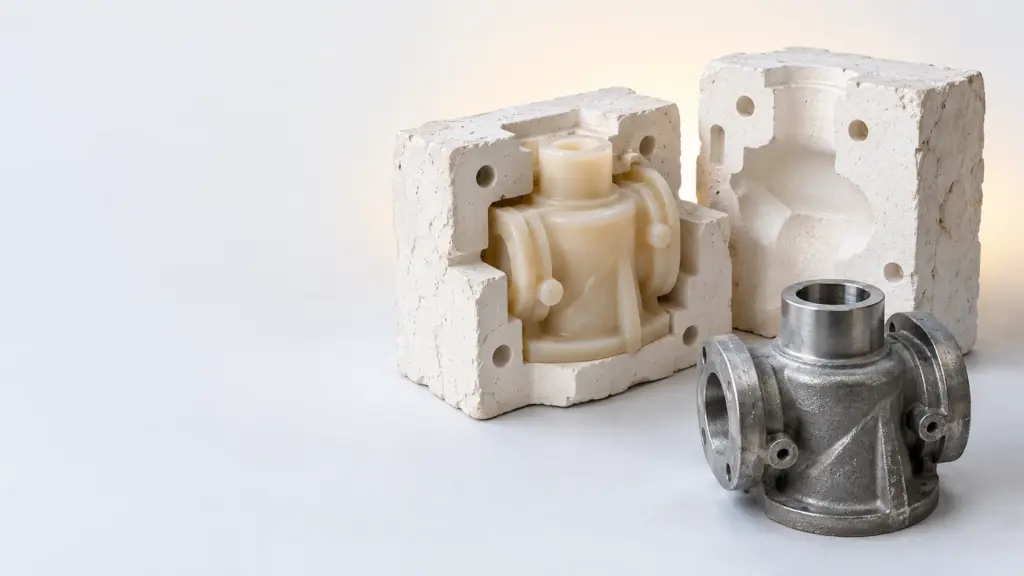
Чтобы понять, как сделать отливку, нужно последовательно подготовить модель, изготовить форму, проверить литниковые каналы и выбрать металл для заливки. В домашних условиях безопаснее начинать с восковой модели и небольшой формы, а работу с расплавом поручать оборудованному участку.
Запросить консультацию по материалу
Подготовка к работе
Отливка начинается не с заливки металла, а с определения результата. Сначала фиксируют форму детали, ее габариты, требуемую поверхность, наличие отверстий и участков, которые будут обрабатываться после литья. От этого зависят тип модели, разъем формы, расположение литников и способ извлечения готовой детали.
Модель должна быть устойчивой и не иметь случайных повреждений. Если на поверхности есть царапины, раковины или следы склеивания, они могут перейти на отливку. Перед изготовлением формы модель очищают, при необходимости выравнивают и проверяют по шаблону или чертежу. Отдельно оценивают тонкие выступы: они часто повреждаются при раскрытии формы.
Следующий этап — выбор формовочного материала. Гипс удобен для жесткой формы и простой геометрии. Силикон подходит, когда требуется эластичная форма, позволяющая извлекать модель со сложными участками. Для восковой модели важно заранее предусмотреть, как она будет вынута или удалена из формы.
Расплавленный металл требует отдельной организации рабочего места. Нужны устойчивые приспособления, защита от брызг, вентиляция и понятный порядок действий. Нельзя использовать влажные инструменты или непросушенную форму: контакт влаги с расплавом опасен. Если нет оборудования и опыта, металлическую заливку лучше передать специализированному исполнителю.
Как сделать форму для отливки
Форму делают вокруг мастер-модели так, чтобы после затвердевания материала ее можно было извлечь без разрушения рабочих поверхностей. Для простой детали достаточно разъемной формы из двух частей. Разъем располагают там, где он меньше всего повлияет на внешний вид и где его можно будет обработать после снятия отливки.
Перед формованием модель закрепляют. Она не должна смещаться под весом гипса или силикона. Вокруг модели оставляют пространство для стенок формы и заранее предусматривают каналы, по которым будет поступать материал. Канал не должен упираться в тонкий декоративный участок, если есть возможность вывести его на менее заметную поверхность.
При разъемной конструкции на одной стороне модели формируют ориентиры для совмещения. Это могут быть посадочные углубления и выступы, выполненные непосредственно в формовочном материале. Их задача — вернуть половины формы в одно положение. Чем сложнее геометрия, тем важнее исключить боковой сдвиг.
После затвердевания форму раскрывают без рывков. Если модель зажата, сначала проверяют, не остались ли перемычки или участки материала в поднутрениях. Сильное усилие может повредить как модель, так и форму. Готовую форму очищают от частиц, проверяют внутреннюю поверхность и только после этого используют для воска или заливки.
Как сделать форму для отливки из гипса
Гипсовую форму применяют, когда нужна жесткая оболочка, которая сохраняет размеры модели. Сначала подготавливают емкость или ограничители, затем фиксируют модель и замешивают состав до однородного состояния. Материал распределяют вокруг модели постепенно, стараясь не оставлять воздушных карманов у рабочих поверхностей.
Особое внимание уделяют нижним и закрытым зонам. Там чаще всего остаются пустоты, которые позднее становятся дефектами поверхности. Массу вводят аккуратно, а форму слегка встряхивают или простукивают, если это допускает конструкция. Слишком резкое воздействие может сместить модель или разрушить тонкие элементы.
После заполнения форму оставляют до полного затвердевания. Время зависит от состава и условий, поэтому его нельзя определять без данных производителя материала. Сырую форму нельзя использовать для металлической заливки. Перед работой ее просушивают, осматривают и удаляют осыпающиеся частицы.
Гипсовая форма подходит для одноразовой или ограниченной серии, если после извлечения детали ее приходится разрушать. При работе с восковой моделью форму раскрывают или разрушают по выбранной технологии. Если планируется несколько одинаковых деталей, следует заранее оценить, насколько выгодно каждый раз изготавливать новую жесткую оболочку.
Как сделать форму для отливки из силикона
Силиконовую форму выбирают, когда модель имеет сложный рельеф, поднутрения или участки, которые трудно вынуть из жесткой оболочки. Эластичность упрощает извлечение, но не отменяет требования к фиксации модели и толщине стенок. Слишком тонкая форма может деформироваться, а слишком толстая — затруднить раскрытие.
Модель размещают в ограничительной коробке и герметизируют места, через которые силикон может вытечь. Затем материал заливают постепенно, чтобы он заполнил углубления и не оставил пустот. При сложном рельефе проверяют, куда будет уходить воздух. Верхняя точка формы должна позволять воздуху выйти, а не запирать его внутри.
После отверждения силиконовую оболочку раскрывают по заранее подготовленному разъему. Если форма состоит из нескольких частей, каждую часть промаркировывают, чтобы не перепутать положение. Внутреннюю поверхность проверяют на разрывы, складки и посторонние включения. Для воска форма должна сохранять исходную геометрию при каждом заполнении.
Как сделать восковую отливку
Восковая модель нужна для получения полости будущей детали. Ее можно изготовить ручной обработкой, заполнением готовой силиконовой формы или другим подходящим способом. Главное требование — модель должна соответствовать форме изделия и не иметь дефектов, которые невозможно исправить после удаления воска.
После получения модели ее осматривают при боковом освещении. Неровности зачищают, мелкие углубления заполняют, а места соединения частей выравнивают. Не следует оставлять на воске острые заусенцы и непрочные тонкие элементы. При контакте с формовочным составом они могут отломиться и изменить полость.
Затем к модели добавляют литниковые элементы. Их задача — обеспечить путь для поступления металла и выход воздуха. Расположение каналов выбирают с учетом формы детали: металл должен заполнять полость без лишних препятствий, а усадочные и технологические участки должны приходиться на зоны, которые можно удалить или обработать.
Восковую модель устанавливают в форму и фиксируют так, чтобы она не касалась стенок. После заполнения формовочным составом ждут его затвердевания. Далее воск удаляют способом, который соответствует используемому материалу формы. Полученную полость осматривают: в ней не должно быть остатков воска, сколов и случайных пробок.
Восковая технология удобна тем, что позволяет получить сложный контур без изготовления металлической разъемной оснастки. Однако она требует аккуратности на каждом этапе. Повреждение модели, смещение литника или неполное удаление воска отражаются на качестве металлической детали. Поэтому перед заливкой проверяют не только форму, но и весь путь от модели до полости.
Как выбрать металл и заготовку
Металл выбирают не по удобству плавки, а по назначению детали, нагрузкам, условиям эксплуатации и возможной последующей обработке. В поставках для литых и механически обрабатываемых деталей применяются разные виды чугунных кругов, а также заготовки из алюминиевого сплава. Если отливка нужна как исходная заготовка, заранее уточняют припуски и участки, которые будут дорабатываться.
Для чугунных кругов доступны марки СЧ10–СЧ35, соответствующие ГОСТ 1412-85. Круги ВЧ35–ВЧ100 изготовлены по ГОСТ 7293-85, а АЧС-1–АЧС-6 — по ГОСТ 1585-85. Круги ЧХ16–ЧХ32 соответствуют ГОСТ 7769-82. Корпус из алюминиевого сплава АК7Ц9 (АЛ11) изготовлен литьём в кокиль по ГОСТ 1583-93.
| Материал или группа | Назначение в перечне фактов | Нормативная основа |
|---|---|---|
| СЧ10–СЧ35 | Чугунные круги | ГОСТ 1412-85 |
| ВЧ35–ВЧ100 | Круги | ГОСТ 7293-85 |
| АЧС-1–АЧС-6 | Круги | ГОСТ 1585-85 |
| ЧХ16–ЧХ32 | Круги | ГОСТ 7769-82 |
| АК7Ц9 (АЛ11) | Корпус, изготовленный литьём в кокиль | ГОСТ 1583-93 |
При выборе заготовки уточняют, нужна ли именно новая отливка или достаточно готового круга с последующей обработкой. Для втулок и близких по назначению деталей полезно сопоставить особенности чугунных материалов в статье Сравнение втулок чугунных ГОСТ 1585 и ГОСТ 1412. Если рассматривается бронзовая заготовка, отличия материалов разобраны в статье Круг бронзовый БрОЦС5-5-5 и БрАЖ9-4: выбор под втулку.
Для подбора готовых изделий можно перейти в разделы каталога: Круги, Чугунные изделия и Алюминиевые изделия. Перед заказом передают эскиз, описание нагрузки и требования к обработке. Это позволяет не смешивать требования к материалу, форме заготовки и конечной детали.
Порядок проверки и типичные ошибки
Перед заливкой проверяют совпадение половин формы, состояние литников и отсутствие посторонних частиц. Модель или полость не должны перемещаться. Если форма состоит из нескольких частей, ее стягивают без перекоса. При этом чрезмерное усилие может деформировать эластичный материал, поэтому положение контролируют визуально.
Частая ошибка — попытка использовать влажную форму. Влага может привести к опасному выбросу и нарушить заполнение полости. Не менее рискованно заливать металл в форму с непросохшими участками, непрочными стенками или остатками очистителя. Состав и режим подготовки определяют по инструкции к конкретному формовочному материалу.
Еще одна ошибка — отсутствие места для удаления литников. Даже качественная отливка может потребовать отделения технологических элементов и зачистки. Если эти участки расположены на видимой поверхности или рядом с точной посадкой, последующая обработка усложняется. Поэтому литниковую схему продумывают до изготовления формы.
После охлаждения деталь извлекают без ударов по тонким участкам. Сначала удаляют форму, затем очищают поверхность и осматривают отливку. Проверяют наличие трещин, недоливов, раковин, смещения разъема и следов включений. Если деталь должна работать в узле, визуальной проверки недостаточно: требования к контролю задают отдельно по назначению изделия.
Пример последовательности работ
Допустим, требуется получить небольшую деталь со сложным наружным контуром и участком, который будет обрабатываться после литья. Сначала делают мастер-модель с учетом разъема формы. Затем выбирают силиконовую оболочку, если в геометрии есть поднутрения. После отверждения формы изготавливают восковую модель и исправляют ее поверхность.
На следующем шаге к модели добавляют литниковые элементы и устанавливают ее в форму. Формовочный материал вводят постепенно, исключая пустоты вокруг рельефа. После затвердевания удаляют воск, сушат и осматривают форму. Если полость чистая, а каналы не перекрыты, форму передают на заливку подходящим металлом.
После получения заготовки отделяют литниковые части, очищают поверхность и выполняют контроль размеров. Деталь сравнивают с моделью и чертежом, отдельно проверяя посадочные участки. Если предусмотрена механическая обработка, измеряют запас материала на этих зонах. Когда исходные размеры или требования не определены, их нельзя достоверно назначить без технического задания.
Такой порядок помогает разделить работу на понятные операции: модель, форма, восковой этап, удаление воска, заливка и контроль. На каждой операции проще найти причину дефекта. Если поверхность испорчена уже на воске, проблему ищут в модели. Если нарушена геометрия всей детали, проверяют разъем и фиксацию формы. Если есть недолив, оценивают литниковые каналы и условия заливки.
Для серийной работы дополнительно оценивают стойкость формы, повторяемость восковых моделей и стабильность размеров. Силиконовая форма может быть удобнее для нескольких повторов, а гипсовая — для конкретной одноразовой операции. Выбор зависит от геометрии, материала и требований к количеству деталей, поэтому универсального решения нет.
Частые вопросы
Как сделать форму для отливки?
Нужно закрепить мастер-модель, определить разъем, сформировать стенки и залить выбранный материал без пустот. После затвердевания форму раскрывают, очищают и проверяют перед изготовлением восковой модели или заливкой.
Как сделать отливку воском?
Сначала получают восковую модель в силиконовой или другой подходящей форме, затем зачищают ее и добавляют литниковые элементы. После формования воск удаляют, а освободившуюся полость используют для металла.
Как сделать форму для отливки из гипса?
Модель окружают гипсовым составом, исключая воздушные карманы, затем выдерживают до затвердевания и просушивают форму. Непросушенную форму нельзя использовать для контакта с расплавленным металлом.
Как сделать форму для отливки из силикона?
Модель фиксируют в герметичной емкости, заливают силикон и после отверждения раскрывают оболочку по подготовленному разъему. Внутреннюю поверхность проверяют на складки, разрывы и включения.
Как сделать восковую отливку самостоятельно?
Нужно изготовить ровную восковую модель, установить литники, сформировать оболочку и удалить воск после затвердевания формы. Металлическую заливку самостоятельно выполняют только при наличии подходящего оборудования, защиты и опыта.