Содержание

Алюминиевое литьё сплава АК7ч (АЛ9) является востребованным технологическим решением для производства деталей сложной конфигурации. Применение данного материала позволяет сочетать необходимую механическую прочность с технологичностью изготовления изделий. В статье рассматриваются особенности производства, методы литья и возможности применения сплава в промышленном секторе.
- Использование сплавов АК7ч (АЛ9) для обеспечения требуемых эксплуатационных характеристик.
- Соблюдение стандартов производства согласно ГОСТ 1583-93.
- Возможность применения методов литья в кокиль и в землю.
- Поддержка производственного цикла от единичных изделий до серийного выпуска.
Выбор алюминиевого литья обычно начинается с анализа назначения детали и условий её дальнейшего применения. Важно заранее определить, какие поверхности должны быть получены непосредственно отливкой, а какие будут сформированы механической обработкой. Такой подход помогает согласовать конструкцию, технологию изготовления и требования к готовому изделию.
Для расчёта заказа используют чертёж, эскиз или техническое описание. В документах желательно указать габариты, конфигурацию, наличие отверстий, посадочных зон и рабочих поверхностей. Если часть параметров пока не определена, исходные данные можно уточнить до запуска производства, чтобы выбрать рациональную последовательность операций.
Технологические особенности сплава АК7ч (АЛ9)
Сплав АК7ч (АЛ9) широко применяется в машиностроении благодаря своим физико-механическим свойствам. Материал обеспечивает необходимую стабильность геометрии отливок и позволяет получать детали с требуемой степенью точности.
Выбор данного сплава обусловлен его способностью выдерживать эксплуатационные нагрузки в различных условиях работы оборудования. Технология литья АК7ч (АЛ9) позволяет минимизировать дефекты структуры металла при застывании.
При подготовке производства оценивают не только форму будущей отливки, но и особенности заполнения формы. Сложная конфигурация может включать переходы, углубления, отверстия и участки разной толщины. Для каждого изделия необходимо определить, какие элементы целесообразно получить литьём, а какие сформировать после него.
Отдельное внимание уделяют стабильности технологического процесса. Повторяемость операций важна для единичных деталей и особенно для серийных партий. Согласование конструкции отливки с возможностями формы помогает избежать избыточных припусков, сложной доработки и неоправданного увеличения трудоёмкости.
Алюминиевая основа материала позволяет получать изделия, удобные для использования в конструкциях, где важна умеренная масса деталей. При этом эксплуатационные характеристики оценивают применительно к конкретной конструкции, способу крепления и назначению изделия, а не только по названию сплава.
Методы производства и стандартизация
Литьё деталей осуществляется в строгом соответствии с требованиями ГОСТ 1583-93. Данный стандарт регламентирует параметры процесса, обеспечивая унификацию качества получаемых изделий для промышленного применения.
В зависимости от сложности формы и объема заказа применяются методы литья в кокиль или в землю. Выбор метода определяется геометрией детали, требуемой чистотой поверхности и планируемым объемом производства.
Литьё в кокиль рассматривают как один из вариантов для изделий, где важны повторяемость формы и организованный серийный процесс. Литьё в землю применяют с учётом конфигурации детали и конкретной производственной задачи. Окончательное решение принимают после анализа чертежа и требований к поверхности.
Стандартизация нужна на всех этапах: от согласования материала и конструкции до приёмки готовой продукции. В заказе фиксируют марку сплава, ссылку на ГОСТ 1583-93, способ изготовления, объём партии и перечень операций после литья. Чем подробнее исходные требования, тем проще сопоставить результат с задачей.
Технологическая подготовка включает проверку возможности изготовления формы, определение разъёмов, оценку доступности поверхностей и планирование извлечения отливки. Эти вопросы особенно важны для деталей со сложной конфигурацией. Ошибки на этапе подготовки могут привести к дополнительным операциям, поэтому их целесообразно выявлять до начала работ.
При согласовании производства полезно разделить требования на обязательные и желательные. К обязательным относят назначение детали, материал и требования чертежа. К желательным могут относиться отдельные пожелания к виду поверхности или последовательности обработки. Такое разделение помогает выбрать способ, соответствующий реальным условиям заказа.
Сравнение основных вариантов производства
| Параметр | Литьё в кокиль | Литьё в землю |
|---|---|---|
| Материал | АК7ч (АЛ9) | АК7ч (АЛ9) |
| Нормативная основа | ГОСТ 1583-93 | ГОСТ 1583-93 |
| Выбор метода | Геометрия, чистота поверхности и объём производства | Геометрия, чистота поверхности и объём производства |
| Тип изделий | Корпуса, плиты и другие детали | Корпуса, плиты и другие детали |
| Масштаб заказа | Единичные и серийные изделия | Единичные и серийные изделия |
Таблица показывает общие варианты, а не универсальное правило выбора. Один и тот же тип детали может потребовать разной технологической схемы в зависимости от размеров, конфигурации, требований к поверхности и дальнейшей обработки. Поэтому метод литья согласуют по конкретному заданию.
Ассортимент продукции и применение
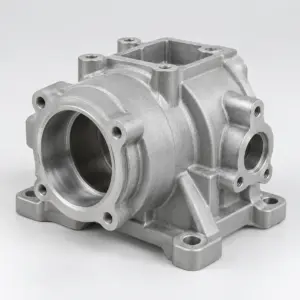
Технология позволяет изготавливать широкий спектр компонентов, включая корпуса, плиты и другие функциональные элементы механизмов. Литейные изделия из АК7ч (АЛ9) востребованы в отраслях, где требуется сочетание легкости алюминия и прочности сплава.
Процесс производства адаптирован под разные производственные задачи. Заказчик может получить как единичные детали для прототипирования или ремонта, так и крупные серийные партии для массового производства продукции.
Корпусные детали используют как элементы защиты, размещения или соединения узлов. Плиты могут выполнять роль оснований, опорных элементов или частей сборочной конструкции. Конкретное назначение определяется проектом, поэтому при заказе важно передать не только название изделия, но и его функцию в готовом механизме.
Для повторного изготовления полезно сохранить комплект исходных документов и согласованную технологическую информацию. Это облегчает выпуск следующей партии и помогает поддерживать единый подход к изготовлению. При изменении конструкции или условий эксплуатации параметры заказа следует пересмотреть до запуска новой серии.
Единичное производство удобно, когда требуется восстановить деталь, изготовить образец или проверить конструктивное решение. Серийный выпуск требует большей предварительной проработки: нужно согласовать форму, порядок операций, контроль и требования к упаковке. В обоих случаях результат зависит от полноты исходной информации.
Перед передачей задания в производство можно проверить наличие всех сопрягаемых размеров на чертеже, обозначить рабочие поверхности и указать зоны, не предназначенные для обработки. Это сокращает число уточнений и помогает избежать ситуации, когда готовая отливка требует дополнительных операций, не предусмотренных исходным запросом.
Как выбрать технологию и подготовить заказ
Выбор технологии начинается с определения назначения детали. Нужно понять, является ли изделие корпусом, плитой, соединительным или иным функциональным элементом. Затем оценивают конфигурацию, наличие внутренних полостей, отверстий, переходов и поверхностей, которые должны сопрягаться с другими деталями.
Следующий этап — определение требований к поверхности и размерам. Если поверхность должна соответствовать чертежу после обработки, это указывают отдельно. Если часть поверхностей может остаться литой, такое решение также фиксируют в техническом задании. Разделение требований позволяет не назначать одинаковый объём обработки для всех зон.
Объём производства влияет на выбор организационной схемы. Для единичного изделия приоритетом может быть возможность быстро изготовить конкретную отливку. Для серии важнее повторяемость, удобство подготовки формы и стабильность последовательности операций. В любом случае метод выбирают не по общему описанию, а по совокупности требований.
В запросе на расчёт желательно указать марку АК7ч (АЛ9), ссылку на ГОСТ 1583-93, количество изделий, наличие чертежа и необходимую последующую обработку. Дополнительно можно описать назначение детали и ожидаемые условия её работы. Эти сведения помогают оценить производственную задачу без предположений.
Если чертежа нет, подготовке заказа может помочь эскиз с основными размерами и фотографиями исходной детали. Для восстановления изделия желательно передать образец или максимально подробное описание. Все размеры, которые имеют значение для сопряжения, следует выделить отдельно.
Рациональный выбор не означает выбор самого простого способа. Необходимо учитывать весь цикл: подготовку формы, получение отливки, удаление литниковых элементов, контроль и возможную мехобработку. Согласованная схема позволяет сопоставить затраты труда, требования к качеству и назначение изделия.
Передайте чертёж или описание детали для предварительного согласования технологии →
Последующая обработка изделий
Литейные заготовки из сплава АК7ч (АЛ9) проектируются с учетом последующей мехобработки. Это позволяет достигать высокоточных размеров в посадочных местах, отверстиях и на рабочих поверхностях деталей.
Механическая обработка после литья обеспечивает соответствие изделий чертежным требованиям и эксплуатационным нормам. Правильное планирование литейного процесса гарантирует минимальные затраты на финишную отделку продукции.
К обрабатываемым зонам относят поверхности, от которых зависит взаимное положение деталей, монтаж и работа механизма. В техническом задании их следует обозначить, чтобы литейная заготовка была подготовлена с учётом дальнейших операций. Остальные участки могут оцениваться по требованиям к литой поверхности.
Последовательность доработки согласуют с конструкцией изделия. Сначала определяют, какие элементы должны быть доступны для инструмента, затем уточняют порядок обработки и контрольных операций. Для деталей с отверстиями и посадочными местами это особенно важно, поскольку точность отдельных зон связана между собой.
После обработки проверяют соответствие чертежу и согласованным требованиям. Контроль может включать визуальную оценку, проверку размеров и проверку функционального сопряжения, если она предусмотрена задачей. Конкретный перечень операций зависит от документации на изделие.
При подготовке серии желательно заранее согласовать, какие параметры проверяются на каждой детали, а какие — по принятой схеме контроля. Это помогает поддерживать единый порядок приёмки и своевременно выявлять отклонения. Для единичного изделия перечень проверки также должен быть понятен до начала работ.
Пример подготовки расчёта без числовых допущений
Рассмотрим условную задачу: требуется изготовить корпус сложной конфигурации из АК7ч (АЛ9) по ГОСТ 1583-93. На первом шаге фиксируют назначение корпуса, сопрягаемые поверхности и зоны, где должны быть предусмотрены отверстия. Числовые параметры берут только из чертежа или переданного образца.
На втором шаге разделяют поверхности на литые и обрабатываемые. Для каждой обрабатываемой зоны указывают требование к размеру и взаимному положению. Если точные значения пока не заданы, их не заменяют предположениями: вопрос выносят на согласование.
На третьем шаге сравнивают литьё в кокиль и литьё в землю по форме детали, необходимой чистоте поверхности и объёму заказа. Затем определяют, какой вариант лучше соответствует производственной задаче. Здесь не требуется придумывать универсальное решение: его выбирают по переданной документации.
На четвёртом шаге формируют состав работ: изготовление отливки, удаление элементов литниковой системы, механическая обработка отдельных зон и контроль. Если заказ единичный, это указывают отдельно. Если требуется серия, фиксируют объём партии и требования к повторяемости результата.
Такой расчёт является последовательностью принятия решений, а не расчётом по вымышленным нормативным значениям. Он помогает выявить недостающие данные, оценить состав производства и заранее согласовать ожидаемый результат. После получения полного задания можно уточнить технологию и подготовить коммерческое предложение.
Для плиты порядок будет аналогичным: сначала определяют назначение и опорные поверхности, затем отмечают зоны обработки, выбирают способ литья и согласуют контроль. Для ремонтной детали дополнительно сопоставляют её с сопрягаемыми элементами. В каждом случае исходные размеры и требования должны подтверждаться документацией заказчика.
Запросите расчёт изготовления детали по чертежу или эскизу →
Контроль и согласование результата
Контроль начинается с проверки исходных требований. До производства необходимо убедиться, что в задании указаны материал, нормативная основа, метод литья или критерии его выбора, количество изделий и необходимость дальнейшей обработки. Это снижает риск разночтений между проектом и производством.
После получения отливки оценивают соответствие внешнему виду и согласованной конфигурации. Если предусмотрена механическая обработка, проверяют подготовленность соответствующих зон. Финальная оценка проводится с учётом чертежа, технического описания и требований к назначению детали.
При серийном выпуске важна повторяемость не только геометрии, но и порядка операций. Согласованный маршрут упрощает взаимодействие между заказчиком и производителем. При изменении чертежа или требований к изделию технологию следует пересмотреть до изготовления новой партии.
Смежные направления и дополнительные материалы
При выборе продукции можно сопоставить литейные детали с другими решениями каталога. Для алюминиевых изделий доступен раздел Корпуса, плиты, детали алюминиевые ГОСТ 1583. Он подходит для перехода к изделиям соответствующей группы.
В каталоге также представлен раздел Латунный прокат и литьё. Это соседнее направление по материалу и типу продукции; его рассматривают отдельно от алюминиевого литья АК7ч (АЛ9).
Технологические вопросы, связанные с монтажом и использованием деталей, можно дополнительно изучить в статье Установка бронзовых втулок: подготовка и монтаж.
Для задач, где заготовкой служат изделия из чугуна, полезен материал Чугунные круги как заготовки для шестерён и втулок. Выбор направления зависит от конструкции, материала и назначения готовой детали.
Как выбрать метод литья АК7ч (АЛ9)?
Метод выбирают по геометрии детали, требуемой чистоте поверхности и планируемому объёму производства. Для согласования достаточно передать чертёж, эскиз или описание изделия.
Какие детали изготавливают из АК7ч (АЛ9)?
Из сплава изготавливают корпуса, плиты и другие функциональные элементы механизмов. Возможность производства конкретной детали оценивают по её конфигурации и требованиям документации.
Можно ли заказать единичные детали?
Да, предусмотрено изготовление как единичных изделий, так и серийных партий. Единичный заказ может быть связан с прототипированием, ремонтом или восстановлением детали.
Нужна ли механическая обработка после литья?
Она требуется для получения точных размеров в посадочных местах, отверстиях и на рабочих поверхностях, если это предусмотрено чертежом. Объём обработки согласуют до начала производства.
Какие сплавы используются? Используются алюминиевые сплавы марки АК7ч (АЛ9).
По какому стандарту производится литьё? Производство осуществляется по ГОСТ 1583-93.
Какие методы литья доступны? Литьё может производиться как в кокиль, так и в землю.
Возможно ли изготовление малых партий? Да, предусмотрено изготовление как единичных, так и серийных партий изделий.
Нужен расчёт? Запросите счёт или КП →
Оставьте заявку на алюминиевое литьё АК7ч (АЛ9) по ГОСТ 1583-93 →
Товары раздела «Корпуса, плиты, детали алюминиевые ГОСТ 1583»
 Корпус/деталь алюминиевый АК7Ц9 (АЛ11) ГОСТ 1583-93 — литьё в кокиль87 750 ₽ / шт от 1 300 ₽/кгКорпус/деталь алюминиевый АК8л (АЛ34) ГОСТ 1583-93 — литьё в кокиль89 100 ₽ / шт от 1 320 ₽/кгКорпус/деталь алюминиевый АМг6л (АЛ23) ГОСТ 1583-93 — литьё в кокиль97 200 ₽ / шт от 1 440 ₽/кгКорпус/деталь алюминиевый АК5М (АЛ5) ГОСТ 1583-93 — литьё в кокиль86 400 ₽ / шт от 1 280 ₽/кг