Содержание
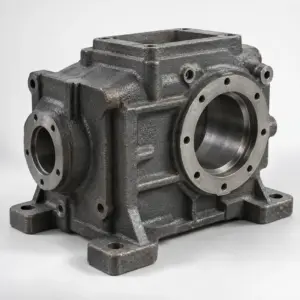
Корпусные отливки из серого чугуна применяют как заготовки для деталей, в которых важны заданная геометрия, жёсткость и возможность последующей механической обработки. Изготовление ведут по чертежу, образцу или техническому описанию с предварительным согласованием требований к материалу, размерам, припускам и контролю.
Корпусные отливки из серого чугуна: назначение и особенности заказа
Корпус является базовой деталью узла. В нём могут располагаться посадочные места, отверстия, направляющие, опорные плоскости и внутренние полости. Поэтому при заказе важен не только внешний контур заготовки, но и взаимное положение всех элементов, которые будут работать совместно после сборки.
Отливка позволяет получить заготовку сложной формы до начала обработки. Это особенно важно для корпусов с внутренними пространствами, рёбрами, фланцами и участками разной конфигурации. При этом окончательные размеры ответственных поверхностей обычно рассматривают вместе с операциями механообработки. В техническом задании необходимо отделить литейную геометрию от размеров, которые должны быть обеспечены после обработки.
Серый чугун выбирают в тех случаях, когда конструкция и условия работы допускают использование этого материала. Решение принимают не по одному названию детали, а по совокупности требований: нагрузке, характеру контакта с сопряжёнными элементами, наличию вибраций, рабочему диапазону, способу крепления и возможностям дальнейшей обработки.
Для заказа потребуется определить, какая часть поверхности остаётся литой, а какая подвергается обработке. Если это не указать, возникает риск разночтений при подготовке модели, оснастки и контрольной документации. Отдельно согласовывают базовые поверхности, от которых задаются остальные размеры.
К корпусным изделиям относятся разные по форме заготовки: неподвижные корпуса, крышки, опорные элементы, части редукторных и приводных узлов, основания и детали с посадочными отверстиями. Для каждой позиции требования формируют индивидуально. Универсальное описание без чертежа позволяет оценить только общий тип изделия, но не подтвердить возможность изготовления конкретной детали.
В каталоге можно посмотреть направление Корпуса, шкивы, маховики чугунные. Если в составе узла предусмотрены бронзовые детали скольжения, полезно отдельно проверить разделы Вкладыши бронзовые для оборудования и Втулки бронзовые.
Исходные данные для изготовления
Основным документом служит рабочий чертёж. В нём должны быть читаемыми контуры, размеры, разрезы, обозначения отверстий, посадок, резьбовых элементов и обработанных поверхностей. Если чертёж выполнен в нескольких листах, передают полный комплект, включая технические требования и примечания.
При отсутствии чертежа можно начать с эскиза или образца. В этом случае нужно зафиксировать максимальное количество исходных параметров: габаритные размеры, расположение отверстий, толщину стенок, форму внутренних полостей, места установки крепежа и взаимное положение баз. Эскиз должен позволять отличать обязательные размеры от ориентировочных.
Для бывшей в работе детали желательно приложить фотографии и описание неисправности. Трещина, износ посадочного места, нарушение соосности или деформация могут указывать не только на необходимость повторить форму, но и на необходимость изменить отдельные элементы конструкции. Такие изменения нельзя вносить без согласования с заказчиком.
В заявке также указывают количество изделий, желаемые сроки, наличие модели и требования к упаковке. Для повторяющихся заказов полезно сохранить согласованный комплект документов и обозначение исполнения. Это уменьшает риск того, что новая партия будет изготовлена по устаревшему варианту.
Если корпус соединяется с валом, втулкой, подшипниковым узлом или крышкой, передают сведения о сопряжённых деталях. Одного размера отверстия недостаточно, если важны соосность, глубина посадки, положение торца или способ фиксации. Аналогично для фланцев необходимо учитывать не только наружный контур, но и схему крепёжных отверстий.
Отдельно описывают операции после литья. К ним могут относиться удаление литниковых элементов, очистка, разметка, сверление, растачивание, фрезерование и другие виды обработки. Конкретный перечень определяется конструкцией и рабочим чертежом. Если часть операций выполняет заказчик, это фиксируют заранее.
Документы и нормативные требования
В переданных исходных данных указаны ГОСТ 1412-85 и ГОСТ 26645-85. Их применение к конкретному заказу следует подтверждать по рабочей документации и согласованному техническому заданию. Нельзя автоматически распространять требования одного документа на все элементы изделия без проверки его области применения.
| Документ | Как учитывать при заказе |
|---|---|
| ГОСТ 1412-85 | Проверить, предусмотрены ли требования этого документа к серому чугуну для конкретной детали. |
| ГОСТ 26645-85 | Согласовать применение требований документа к литой заготовке, её размерам и техническим условиям. |
| Чертёж и техническое задание | Зафиксировать форму, размеры, обработанные поверхности, контроль и порядок приёмки. |
При подготовке заказа важно указать, какой документ является приоритетным при расхождениях между чертежом, техническими условиями и перепиской. Если отдельные характеристики не заданы, их не следует считать согласованными по умолчанию. Сначала формируют перечень открытых вопросов, затем утверждают окончательную редакцию задания.
Марку чугуна, требования к механическим характеристикам, твёрдости, структуре и другим показателям указывают только в том случае, если они предусмотрены исходной документацией или согласованы сторонами. В заявке не стоит заменять точные требования общими формулировками, если деталь работает в ответственном узле.
Полезно заранее определить состав приёмки. Он может включать проверку внешнего состояния, контроль размеров, оценку обработанных поверхностей и проверку отдельных параметров по согласованному плану. Объём контроля зависит от назначения корпуса и требований конечного заказчика.
С вопросами по маркам серого чугуна можно дополнительно ознакомиться в статье Чугун СЧ15, СЧ20 и СЧ25 по ГОСТ 1412-85. Материал статьи не заменяет техническое задание на конкретную отливку: при заказе всё равно требуется сопоставить требования изделия с конструкторской документацией.
Конструкция корпуса и подготовка модели
Перед изготовлением оценивают, насколько конструкция приспособлена к получению отливки. Резкие переходы, замкнутые полости, тонкие выступы, глубокие отверстия и сложные разъёмы могут потребовать отдельного согласования. Цель такой проверки — не изменить деталь без разрешения, а заранее выявить места, которые влияют на оснастку и последующую обработку.
Внутренние полости требуют особого внимания. Нужно определить, какие из них должны быть получены литьём, а какие можно выполнить механически. На выбор влияет доступ инструмента, требуемая точность, глубина элемента и возможность надёжно базировать заготовку.
Посадочные поверхности желательно обозначать на чертеже отдельно. Для них задают размеры после обработки, взаимное положение и базу контроля. Литые поверхности описывают с учётом назначения: одна поверхность может оставаться без обработки, другая будет использована только как технологическая база.
Если в корпусе предусмотрены отверстия, указывают их диаметр, глубину, расположение и назначение. Для крепёжных отверстий важны схема и доступ с инструментом. Для посадочных отверстий дополнительно проверяют сопряжённую деталь и необходимость последующей расточки.
Модель и оснастка должны соответствовать согласованной версии чертежа. Изменение расположения отверстий, толщины стенки или формы фланца после начала работ может потребовать пересмотра технологической подготовки. Поэтому до запуска полезно утвердить визуальное представление детали и перечень контролируемых размеров.
Как выбрать корпусную отливку
Выбор начинают не с каталожного названия, а с назначения детали. Необходимо понять, будет ли корпус неподвижным основанием, частью приводного механизма, опорой для вращающегося элемента или защитной оболочкой. Это определяет набор требований к базам, креплению, посадочным местам и контролю.
Следующий шаг — анализ сопряжений. Составляют список деталей, которые устанавливаются в корпус или прилегают к нему. Для каждой сопряжённой детали отмечают рабочую поверхность, размер, положение и способ фиксации. Такой перечень помогает не пропустить элементы, которые не видны на общем изображении.
Затем разделяют размеры на три группы. К первой относят габариты, определяющие размещение изделия. Ко второй — размеры посадок и отверстий. К третьей — литейные размеры и участки, которые будут уточняться после обработки. Такое разделение упрощает согласование с производством.
Важно оценить доступность механической обработки. Если инструмент не может подойти к поверхности, не следует рассчитывать на получение точного размера только за счёт литья без отдельного обоснования. Все критичные зоны должны иметь понятную технологическую последовательность и базирование.
Для изделия по образцу проверяют соответствие образца текущей конструкции. Изношенная деталь может иметь изменённые отверстия, выработанные посадки и следы предыдущего ремонта. Перед копированием определяют, какие размеры являются первоначальными, а какие появились в процессе эксплуатации.
При выборе также учитывают объём партии. Единичная деталь, повторная поставка и серия требуют разного подхода к подготовке производства и контролю. Чем выше повторяемость заказа, тем важнее сохранить утверждённую модель, чертёж и требования к приёмке.
Для деталей, взаимодействующих с втулками, полезно заранее сверить посадочные размеры и порядок сборки. Дополнительные пояснения по обозначению размеров приведены в статье Диаметр втулки: внутренний и наружный размеры. Это помогает корректно передать данные по сопряжению корпуса и втулки.
Примеры подготовки заказа и расчёт исходных данных
Пример первый — корпус с обработанным посадочным отверстием. В заявку включают общий чертёж, разрез через отверстие, размеры базовой плоскости, сведения о сопряжённом валу или втулке, а также требование к обработке отверстия. Если наружная поверхность остаётся литой, это отмечают отдельно.
В таком случае расчёт исходных данных выполняют не как получение случайного размера, а как последовательную проверку: сначала определяют размер готовой посадки, затем добавляют предусмотренный документацией объём материала под обработку и проверяют, помещается ли заготовка в допустимый габарит. Само значение припуска берут только из согласованной документации, поскольку оно зависит от технологии и конструкции.
Пример второй — корпус с фланцем и группой крепёжных отверстий. Для расчёта заявки фиксируют наружный контур фланца, толщину, положение центра, схему отверстий, их назначение и доступ для инструмента. Отдельно указывают, какая сторона служит базой при обработке.
Здесь важно сопоставить отверстия с ответной деталью. Даже небольшое смещение группы может сделать сборку невозможной, поэтому положение отверстий должно контролироваться относительно выбранных баз, а не только относительно края отливки. Если часть отверстий выполняется после литья, это указывают в техническом задании.
Пример третий — корпус с внутренней полостью и крышкой. В заказе описывают линию разъёма, посадочную плоскость крышки, крепёж, глубину полости и требования к сопряжению. При наличии уплотнения дополнительно передают размеры канавки или посадочного участка, если они предусмотрены рабочим чертежом.
Расчёт в этом случае сводится к проверке взаимосвязанных размеров. Сначала устанавливают положение внутренней полости, затем проверяют толщину стенок и расположение крышки, после чего сопоставляют крепёжные элементы. Если размеры заданы в разных системах базирования, перед запуском их нужно привести к единой схеме.
Пример четвёртый — повторный заказ ранее изготовленной детали. Для него используют предыдущий чертёж, номер исполнения, сведения о замечаниях по прошлой партии и подтверждение, что конструкция не изменилась. Если обнаруживались трудности при обработке или сборке, их включают в обновлённое техническое задание.
Такой порядок позволяет избежать неполного расчёта по одному габаритному размеру. Для корпусной детали важна совокупность данных: форма, база, сопряжения, обработка, контроль и количество. Чем точнее исходные сведения, тем меньше уточнений потребуется до изготовления.
Контроль и приёмка готовой заготовки
Контроль начинают с проверки соответствия поставленной детали согласованному обозначению и исполнению. Затем оценивают внешний вид, наличие литейных дефектов, состояние обработанных зон и соответствие основным размерам. Перечень операций утверждают до запуска, чтобы результат можно было оценить по заранее понятным критериям.
Для корпуса особое значение имеют базовые плоскости и посадочные места. Проверяют не только каждый размер отдельно, но и взаимное положение элементов. Отверстие, соответствующее чертежу по диаметру, всё равно может не обеспечить сборку, если нарушены его координаты или соосность с другим элементом.
Если заготовка поступает с необработанными поверхностями, их состояние оценивают в пределах требований заказа. Не следует предъявлять к литой зоне требования, которые установлены только для механически обработанной поверхности. В документах желательно явно разделить эти участки.
После получения детали заказчик сопоставляет её с чертежом и проверяет возможность выполнения запланированных операций. При обнаружении расхождения фиксируют место, размер, способ измерения и ссылку на соответствующий пункт документа. Фотография или схема могут дополнить акт, но не заменяют размерный контроль там, где он предусмотрен.
Для повторных поставок рекомендуется сохранять результаты приёмки и перечень выявленных замечаний. Это помогает уточнять технические требования и поддерживать одинаковое исполнение последующих партий. Все изменения оформляют до изготовления, а не только по факту получения готовой детали.
Частые вопросы
Как выбрать корпусную отливку из серого чугуна?
Нужно передать чертёж или эскиз, указать назначение детали, сопряжённые элементы, требования к обработке и условия приёмки. После проверки исходных данных согласовывают возможность изготовления.
Какие документы нужны для заказа отливки?
Основной комплект включает чертёж или техническое описание, требования к материалу и обработке, количество изделий и данные о контроле. При повторном заказе добавляют сведения о предыдущем исполнении.
Можно ли заказать отливку по образцу?
Да, такой вариант рассматривают после осмотра образца и уточнения размеров. Для снижения риска ошибок желательно приложить эскиз, фотографии и сведения о сопряжённых деталях.
Что проверить перед запуском корпусной отливки в работу?
Проверяют соответствие геометрии чертежу, наличие материала под предусмотренную обработку, состояние баз и посадочных мест, а также результаты согласованного контроля.
Для расчёта стоимости и сроков передайте чертёж, эскиз или образец с описанием требований. Оставить заявку на изготовление
Товары раздела «Корпуса, шкивы, маховики чугунные»
 Шкив чугунный СЧ20 профиль C 6-ручьёвый клиноремённый ГОСТ 1412-8514 800 ₽ / шт от 370 ₽/кгШкив чугунный СЧ20 профиль C 4-ручьёвый клиноремённый ГОСТ 1412-8514 800 ₽ / шт от 370 ₽/кгШкив чугунный СЧ20 профиль C 2-ручьёвый клиноремённый ГОСТ 1412-8514 800 ₽ / шт от 370 ₽/кгШкив чугунный СЧ20 профиль C 3-ручьёвый клиноремённый ГОСТ 1412-8514 800 ₽ / шт от 370 ₽/кг