Содержание
Бронзовая втулка — деталь скольжения, которая работает в паре с валом и устанавливается в корпус узла. Чтобы она работала без преждевременного износа, при выборе и монтаже согласуют материал, смазку, рабочий зазор и порядок приработки.
Бронзовая втулка в узле трения
Втулку нельзя оценивать отдельно от сопряжённых деталей. На её работу влияют состояние вала, геометрия посадочного места в корпусе, характер нагрузки, загрязнение и фактическая подача смазки. Одинаковые по внешнему виду заготовки могут потребовать разной обработки и разных условий установки. Поэтому при замене изношенной детали сначала устанавливают, как была устроена пара трения, а уже затем выбирают заготовку или готовую втулку.
Важно различать размеры детали до монтажа и размеры её рабочего отверстия после установки. Посадка в корпус может изменить геометрию отверстия. Если контроль выполнялся только на свободно лежащей втулке, это не подтверждает требуемый зазор в собранном узле. Приёмку следует привязывать к тому состоянию, в котором деталь действительно будет работать: после посадки, необходимой обработки и сборки с валом.
При заказе полезно сразу указать, требуется ли готовая деталь по чертежу или материал для последующей обработки. Для сверки исполнения можно использовать раздел Втулки бронзовые. Если конструкция предусматривает не цельную втулку, а другой тип сменного элемента, смотрят также Вкладыши бронзовые для оборудования. Название материала само по себе не заменяет чертёж и описание условий работы.
Что учитывать при выборе смазки
Первый вопрос — каким образом смазка попадает к контакту вала и втулки. Она может подаваться предусмотренным конструкцией способом или закладываться при обслуживании; конкретную схему определяет оборудование. Нужно проверить, что канал, отверстие или канавка действительно сообщаются с рабочей поверхностью после установки детали. Наличие смазочного материала рядом с узлом ещё не означает, что он поступает в зону трения.
Выбор состава начинают с документации на машину и режима её эксплуатации. Учитывают движение вала, нагрузку, температуру среды, возможность попадания пыли и воды, а также порядок обслуживания. Нельзя назначать смазку только по слову «бронза»: ограничения могут задаваться уплотнениями, соседними материалами и системой подачи. Если штатная смазка неизвестна, её уточняют по документации на оборудование, а не подбирают по внешнему виду старой втулки.
Перед пуском проверяют чистоту подводящих путей и отсутствие остатков стружки после обработки. Загрязнение работает в контакте как абразив и способно ускорить износ даже при достаточной подаче смазки. При замене втулки полезно осмотреть и сопряжённый вал: новое изделие не исправит повреждённую поверхность. Следы задиров или неравномерного контакта требуют выяснить причину, иначе дефект может повториться.
При обслуживании важно сохранять принятую для узла схему. Замена способа подачи или смешивание материалов без проверки совместимости создают дополнительную неопределённость: меняется не только состав, но и то, как он удерживается в рабочей зоне. Если условия работы после ремонта отличаются от прежних, сведения об этом передают тому, кто согласует конструкцию и материал детали.
Как согласовать рабочий зазор
Рабочий зазор — результат совместного выбора размеров вала и отверстия установленной втулки. Универсального значения для любой бронзовой детали нет. Требуемый размер зависит от конструкции узла, режима движения, нагрузки, температуры, смазки и допусков сопряжённых деталей. Для заказа и контроля нужен чертёж либо иная документация, по которой можно определить, в каком состоянии и между какими поверхностями измеряют размеры.
Слишком малый зазор затрудняет формирование рабочего режима: контакт может сопровождаться повышенным нагревом и риском заедания. Избыточный зазор также нежелателен, поскольку положение вала становится менее определённым, а нагрузка по поверхности может распределяться не так, как было задумано. Эти признаки помогают искать причину, но не позволяют назначить размер без расчёта и данных по конкретному узлу.
Проверку начинают с измерения самого вала. Его износ, овальность и повреждения поверхности могут сделать бессмысленной обработку новой втулки по размеру, снятому со старой детали. Затем оценивают корпус: состояние посадочного отверстия и надёжность фиксации втулки. Только после этого согласуют размер отверстия детали с фактическими сопрягаемыми поверхностями и требованиями документации.
Если втулка будет окончательно обрабатываться после установки, это нужно прямо записать в заказе и технологическом маршруте. Если поставляется готовая к монтажу деталь, отдельно уточняют, как подтверждается её пригодность после посадки в конкретный корпус. Такой порядок исключает типичное недоразумение: поставщик контролировал одну геометрию, а ремонтная служба ожидала другую.
Порядок приработки после монтажа
Приработка нужна для проверки работы собранной пары в условиях, предусмотренных для оборудования. До пуска следует убедиться, что втулка установлена без перекоса, вал вращается так, как требует конструкция, смазка поступает к контакту, а крепёж и сопряжённые элементы находятся в исправном состоянии. Если монтаж сопровождался механической обработкой, удаляют её остатки из корпуса и смазочных путей.
Начальный режим задают по документации на машину. Нельзя заменять её общим правилом о времени или нагрузке: разные узлы по-разному воспринимают пуск и нагрев. Во время проверки наблюдают за температурой, шумом, характером движения и состоянием смазки в пределах доступных методов контроля. Цель — вовремя заметить отклонение, а не добиться работы любой ценой.
Если появляется резкий нагрев, необычный шум, вибрация или признаки задевания, узел останавливают и ищут причину. Возможные направления проверки — подача смазки, геометрия после установки, состояние вала, соосность сопряжённых деталей. Добавлять смазку без выяснения причины недостаточно: она не устранит перекос или неправильный зазор. Повторный пуск проводят после проверки и устранения обнаруженного отклонения.
После начальной работы результаты полезно зафиксировать: какие детали установлены, какая смазка применена, что показал осмотр и возникали ли отклонения. Такая запись помогает отличить проблему новой втулки от ранее существовавшего дефекта корпуса или вала. Она особенно важна, если узел обслуживают разные смены или ремонт и эксплуатация разделены между подразделениями.
Как выбрать втулку для конкретного узла
Начинают не с наименования изделия в каталоге, а с назначения детали. Нужны сведения о движении, характере нагрузки, условиях среды и доступности обслуживания. Затем собирают размеры сопряжений и устанавливают, будет ли втулка поставляться готовой или с последующей обработкой. Если сохранилась старая деталь, её можно использовать для изучения конструкции, но не как единственный источник рабочих размеров: износ мог изменить отверстие и торцы.
Материал согласуют по имеющейся документации на изделие. В переданных исходных данных указаны ГОСТ 493-79 и ГОСТ 613-79; применимость каждого документа к конкретной поставке нужно проверять по чертежу, спецификации и документам на материал. Одного упоминания номера стандарта недостаточно, чтобы определить исполнение детали, её размеры или пригодность для заданного режима трения. Недостающие требования следует запросить до размещения заказа.
При сравнении вариантов учитывают конструкцию всего узла. Если заказчик рассматривает замену материала, сопоставление проводят по документации и условиям эксплуатации, а не по названию товарной группы. Для ориентира в номенклатуре на сайте есть раздел Втулки чугунные, но наличие альтернативного раздела не означает взаимозаменяемости деталей. Решение о замене требует отдельной проверки.
Для узлов с выраженной нагрузкой полезен разбор Как выбрать бронзовую втулку для нагруженных узлов. При чтении подобных материалов важно отделять общие критерии выбора от данных своего оборудования. Окончательная заявка должна содержать требования именно к вашей детали: размеры, состояние поставки, материал по документам и необходимые операции контроля.
Что передать поставщику и проверить при приёмке
Наиболее полезное приложение к запросу — чертёж с обозначенными сопряжениями и требованиями к обработке. Если чертежа нет, перечисляют имеющиеся размеры, описывают корпус и вал, указывают место установки, условия работы и способ смазки. Отдельно отмечают, какие размеры получены измерением изношенного образца, а какие взяты из документации. Это позволяет не принимать следствие износа за исходное требование.
Нужно заранее согласовать границу ответственности за окончательный размер отверстия. Поставщик может изготовить деталь по предоставленным требованиям, а окончательная обработка после установки может выполняться у заказчика — либо порядок будет иным. Главное, чтобы он был понятен обеим сторонам. Тогда при приёмке можно проверить именно те поверхности и размеры, которые предусмотрены согласованной поставкой.
При получении детали сверяют её с заказом и сопроводительными документами, осматривают рабочую поверхность, торцы и участки посадки. Повреждения, загрязнение и заусенцы следует выявлять до монтажа, когда доступ к детали открыт. Если требуется подтверждение материала или соответствия указанному стандарту, состав нужных документов согласуют при заказе. Внешний вид не заменяет документальную проверку.
Если изготовление связано с литьём и последующей обработкой, исходные размеры заготовки не следует путать с окончательными размерами детали. Смежный вопрос разобран в статье Литьё корпусов и шкивов: расчёт припусков и моделей. Для втулки практический вывод тот же: в заявке нужно ясно разделять требования к заготовке и к поверхности, которая будет работать после обработки.
Типичные причины проблем после замены
Когда новая втулка быстро нагревается или изнашивается, не стоит автоматически считать причиной её материал. Сначала проверяют фактический зазор, подачу смазки, состояние вала и посадку в корпусе. Перекос и загрязнение могут дать сходные внешние признаки. Проверка по отдельным пунктам помогает установить причину, а не повторять замену детали с тем же результатом.
Отдельный риск — копирование размеров старой втулки без оценки износа. Рабочее отверстие могло стать больше и потерять форму, наружная поверхность — получить следы перемещения в корпусе, а торцы — повреждения при демонтаже. Замеры такой детали полезны для восстановления общей конструкции, но рабочие размеры подтверждают по документации и сопряжённым деталям.
Ещё одна причина разногласий — неуточнённое состояние поставки. Заготовка под расточку и готовая втулка решают разные задачи. Если после получения выясняется, что нужный припуск не был согласован или окончательный размер должен был обеспечиваться после запрессовки, сроки ремонта меняются. Эти вопросы дешевле по трудозатратам обсудить до изготовления, чем решать при остановленном оборудовании.
Краткая проверка перед пуском
Следующая таблица не задаёт универсальных допусков. Она помогает распределить проверки по этапам и не смешивать выбор материала с контролем собранного узла. Конкретные критерии приёмки берут из документации на оборудование и согласованного заказа.
| Этап | Что проверить | На что опереться |
|---|---|---|
| Заказ | Чертёж, сопряжения, состояние поставки и требования к материалу | Спецификация и документы заказчика |
| Монтаж | Чистота деталей, посадка, состояние вала и путь подачи смазки | Документация на узел и порядок сборки |
| Контроль зазора | Размеры сопряжённых поверхностей в рабочем состоянии | Чертёж и данные измерений |
| Приработка | Нагрев, шум, движение и наличие смазки | Порядок пуска и обслуживания оборудования |
Если по любому пункту не хватает исходных данных, лучше зафиксировать вопрос до сборки. Таблица не заменяет техническое решение: она показывает, где именно оно требуется. Особенно важно согласовать измерение отверстия после установки и способ подтверждения подачи смазки. Эти два условия невозможно надёжно проверить по одной только маркировке или названию втулки.
Частые вопросы
Что можно использовать для смазки втулки?
Состав выбирают по условиям работы и документации на оборудование. До применения проверяют также способ подачи: подходящая смазка не поможет, если она не достигает рабочей поверхности. При отсутствии данных о штатном материале сначала уточняют требования к узлу.
Что можно проверить перед установкой втулки?
Осматривают вал, корпус и саму деталь, проверяют чистоту посадочных поверхностей и смазочных путей. Размеры сверяют с чертежом, а порядок окончательной обработки — с согласованным состоянием поставки. Особое внимание уделяют повреждениям, которые после сборки окажутся недоступны.
Что можно сделать, если втулка нагревается?
Узел останавливают и проверяют подачу смазки, зазор, состояние вала и правильность установки. Сам по себе нагрев не указывает на единственную причину, поэтому продолжать работу или ограничиваться добавлением смазки без проверки не следует.
Что можно указать в заявке на втулки?
Передают чертёж или доступные размеры, сведения о сопряжённых деталях, нагрузке, смазке и требуемом состоянии поставки. Если материал задан спецификацией, прикладывают её; применимость ГОСТ 493-79 или ГОСТ 613-79 к изделию уточняют по документам, а не предполагают по названию детали.
Для согласования поставки достаточно начать с имеющегося чертежа и описания узла. Недостающие размеры и требования следует обозначить как вопросы для уточнения, а не заменять предположениями. Это позволит отдельно решить задачи выбора материала, изготовления детали и проверки её работы после монтажа.
Товары раздела «Втулки бронзовые»
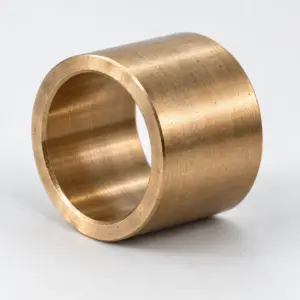 Втулка бронзовая скольжения БрАЖМц10-3-1.5 ГОСТ 18175-78 — изготовление по чертежу Ø900 Диапазон цен: 60 420 ₽ – 371 290 ₽ / шт от 3 104 ₽/кгВтулка бронзовая скольжения БрАЖМц10-3-1.5 ГОСТ 18175-78 — изготовление по чертежу Ø850 Диапазон цен: 57 030 ₽ – 350 070 ₽ / шт от 3 105 ₽/кгВтулка бронзовая скольжения БрАЖМц10-3-1.5 ГОСТ 18175-78 — изготовление по чертежу Ø800 Диапазон цен: 53 630 ₽ – 328 850 ₽ / шт от 3 104 ₽/кгВтулка бронзовая скольжения БрАЖМц10-3-1.5 ГОСТ 18175-78 — изготовление по чертежу Ø750 Диапазон цен: 50 240 ₽ – 307 640 ₽ / шт от 3 104 ₽/кг