Содержание
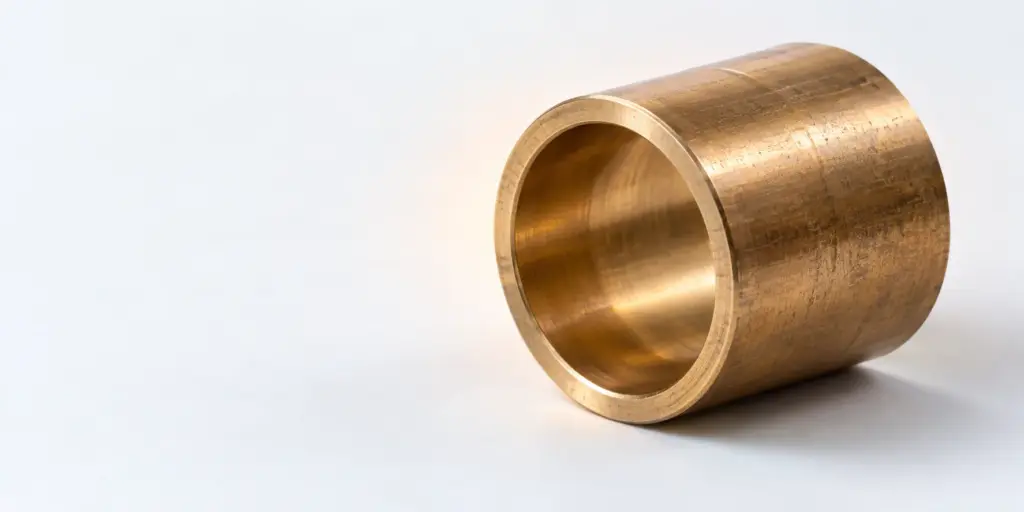
Если нужно понять, как снять втулку, сначала освободите доступ к узлу, определите направление выведения детали и проверьте, нет ли удерживающих элементов. Затем снимайте бронзовую втулку контролируемым усилием вдоль ее оси, опирая корпус и не повреждая посадочное отверстие. При перекосе или отсутствии движения остановите работу и уточните причину сопротивления.
Запросить консультацию по втулке
Что проверить до демонтажа
Способ снятия зависит не только от самой втулки. Важно понять, как устроен узел: можно ли подойти к торцу с противоположной стороны, есть ли место для установки оправки и куда будет выходить деталь. Осмотрите корпус, вал и соседние компоненты. До приложения усилия убедитесь, что сняты детали, которые закрывают путь втулке или удерживают ее в посадке. Если конструкция неочевидна, ориентируйтесь на чертеж и порядок разборки конкретного оборудования, а не на внешний вид отверстия.
Очистите доступные поверхности от грязи и отложений. Загрязнение мешает увидеть кромку втулки и состояние корпуса, а также создает ложное впечатление, что деталь упирается в металл. После очистки отметьте, где заканчивается втулка и начинается посадочное отверстие. Эта граница особенно важна при использовании инструмента: повреждение кромки корпуса затруднит последующую установку и может скрыть действительное состояние посадки.
Проверьте, должна ли втулка сохраниться после снятия. Для повторного применения недопустимо выбирать прием только по скорости работы: раздавленный торец, царапины на рабочей поверхности и изменение формы могут сделать деталь непригодной. Если втулку планируют заменить, корпус все равно нужно защищать. Снятие старой детали не оправдывает повреждения отверстия, в которое предстоит устанавливать новую.
Подготовка рабочего места и инструмента
Перед началом разборки обеспечьте устойчивое положение узла. Корпус не должен смещаться или поворачиваться под нагрузкой. Опору подбирают так, чтобы она принимала усилие через прочную часть корпуса и оставляла свободное пространство для выхода втулки. Если опора перекрывает выход, деталь упрется в нее, а нагрузка продолжит расти. В таком положении можно деформировать втулку или повредить корпус, не сдвинув посадку.
Подготовьте оправку, которая передает усилие на торец втулки, а не на кромку посадочного отверстия. Ее положение необходимо контролировать во время работы: даже подходящий инструмент при смещении начинает давить на одну сторону. Для посадки с доступом только с одной стороны может потребоваться внутренний захват. У него должна быть надежная точка приложения усилия; случайный зацеп за край рабочей поверхности повышает риск задиров и срыва инструмента.
Защитите соседние обработанные поверхности от контакта с инструментом и удаляемой деталью. Предусмотрите место, куда втулку можно положить сразу после снятия, чтобы не спутать ее с другими компонентами и не повредить при переносе. Если при разборке обнаружены следы прежнего ремонта, не продолжайте работу по первоначальному плану автоматически: характер посадки мог измениться, и выбранная схема приложения усилия требует повторной проверки.
Как снять бронзовую втулку выпрессовкой
Выпрессовка подходит, когда доступен торец втулки, есть опора для корпуса и предусмотрен свободный выход детали. Оправку устанавливают соосно втулке. Нагрузку прикладывают плавно, наблюдая за ее начальным перемещением. Если один участок торца идет вперед быстрее другого, возникает перекос. Продолжать выпрессовку в таком положении нельзя: кромка втулки может задрать посадочное отверстие, а оправка — сместиться с торца.
Следите не только за движением втулки, но и за поведением корпуса. Если он прогибается, опора установлена неудачно или нагрузка проходит через неподходящий участок. Работу прекращают, снимают усилие и пересматривают схему установки. Нельзя пытаться компенсировать недостаточную опору дополнительным нажимом: проблема остается той же, а вероятность повреждения возрастает.
Когда втулка начала выходить, сохраняйте направление усилия. На завершающем участке предусмотрите поддержку детали: без нее втулка может выпасть и удариться о корпус или рабочую поверхность. После выпрессовки не спешите устанавливать замену. Сначала очистите отверстие и проверьте, нет ли на нем следов задиров, переноса материала и иных повреждений. Результат демонтажа оценивают по состоянию обеих деталей, а не только по тому, удалось ли вынуть втулку.
Демонтаж при доступе с одной стороны
Если противоположный торец недоступен, обычную выпрессовку через отверстие выполнить нельзя. Сначала проверьте конструкцию узла: иногда доступ появляется после снятия соседнего элемента, и это безопаснее попытки извлечь втулку из ограниченного пространства. Когда разобрать узел дальше невозможно, рассматривают инструмент с внутренним захватом. Он должен удерживать втулку, не опираясь режущей кромкой на корпус и не повреждая поверхность, которую необходимо сохранить.
При внутреннем захвате особенно важно различать действительное движение детали и проскальзывание инструмента. Следы на внутренней поверхности без перемещения наружной кромки указывают, что нагрузка не передается на посадку должным образом. В таком случае остановитесь и измените способ фиксации. Продолжение работы может испортить втулку, но не облегчить ее снятие.
Если надежно закрепить инструмент невозможно, не пытайтесь поддеть втулку зазорным предметом между ее наружной поверхностью и корпусом. Такой прием действует непосредственно на посадочное отверстие. Для ответственного узла решение о другом способе извлечения принимают после оценки доступности, состояния деталей и требований к их сохранности.
Когда втулка не поддается
Отсутствие движения не всегда означает, что требуется большее усилие. Возможные причины нужно проверять последовательно: не осталось ли крепежного или удерживающего элемента, правильно ли выбрано направление выведения, не упирается ли выходящий торец в опору или соседнюю деталь. Также проверьте положение оправки и устойчивость корпуса. Если инструмент стоит с перекосом, нагрузка может заклинивать втулку вместо того, чтобы сдвигать ее вдоль оси.
Осмотрите доступные кромки. Замятие, загрязнение и следы прежнего вмешательства помогают понять, почему втулка удерживается в посадке. Однако видимый дефект не дает основания срезать материал корпуса или работать вслепую. При необходимости очистите доступную зону и повторно оцените границу между деталями. Особенно осторожно действуйте, если корпус нельзя заменить без разборки всего оборудования.
Удары по случайной проставке и попытки провернуть втулку неподходящим инструментом плохо контролируются. Они могут оставить повреждения, которые обнаружатся только после очистки посадки. Если выпрессовка остановилась, снимите нагрузку и пересмотрите схему работ. Усилие должно передаваться по понятной траектории: от инструмента к втулке, а реакция — через опору корпуса. Пока эту схему нельзя обеспечить, продолжать демонтаж рискованно.
Пример выбора порядка работ
Предположим, бронзовая втулка установлена в корпусе, а вал уже извлечен. Перед мастером стоит выбор: давить на втулку со стороны открытого отверстия или сначала снять соседнюю крышку и получить доступ к противоположному торцу. Сначала он проверяет, свободен ли выход втулки и можно ли поставить корпус на опору без перекрытия этого выхода. Если доступ с двух сторон появляется после разборки крышки, контролируемая выпрессовка становится понятнее по направлению нагрузки и наблюдению за движением детали.
В другом случае корпус невозможно удобно опереть, а втулка находится глубоко внутри узла. Наличие открытого внутреннего отверстия само по себе не означает, что ее можно безопасно выдернуть. Нужно проверить, способен ли захват удерживать деталь без срыва и будет ли усилие направлено вдоль ее оси. Если нет, правильным этапом работы становится не извлечение любой ценой, а поиск схемы разборки с доступом к посадке.
Такое сопоставление полезнее универсального перечня инструментов. В одной конструкции главный риск — перекос оправки, в другой — повреждение внутренней поверхности захватом, в третьей — недостаточная опора корпуса. Порядок действий выбирают по фактическому устройству узла. Перед работой полезно письменно зафиксировать, какую деталь сохраняют, откуда прикладывают усилие и где будет находиться втулка после выхода из посадки.
Проверка после снятия
Снятую втулку и посадочное отверстие осматривают отдельно. На втулке обращают внимание на рабочую поверхность, торцы и наружную поверхность, которая контактировала с корпусом. Следы перекоса или местного смятия помогают восстановить ход демонтажа и понять, не потребуется ли изменить способ установки новой детали. Если втулку предполагают использовать повторно, одного отсутствия видимых трещин недостаточно: ее состояние сопоставляют с требованиями к конкретному узлу.
Посадочное отверстие очищают так, чтобы были видны его стенка и кромки. Проверьте наличие задиров, выступающих участков и следов инструмента. Не маскируйте выявленные повреждения установкой новой втулки. Если геометрия посадки вызывает сомнения, ее нужно проверить по документации на изделие до заказа замены или сборки. Для изготовления по чертежу особенно важно передать исполнителю корректные данные о детали и ее посадке.
Зафиксируйте, с какой стороны стояла втулка и как она была расположена относительно остальных элементов. Фотография и запись результатов осмотра помогут при последующей сборке и при обсуждении замены. Если старая втулка изношена или повреждена, ее размер нельзя автоматически принимать за исходный размер новой детали: ориентиром служат требования к узлу и чертеж, а не только измерение демонтированного изделия.
Как выбрать бронзовую втулку для замены
После снятия детали сначала определите, требуется ли втулка скольжения и какие сведения предусмотрены чертежом. Для подбора важны не только видимый диаметр и длина старой втулки, но и требования к рабочим поверхностям, посадке и расположению детали в узле. Не переносите размеры поврежденной втулки в заявку без проверки: износ и деформация после демонтажа могут исказить результат измерения.
В каталоге представлены Втулки бронзовые. Для указанного раздела приведены следующие исходные сведения; они не заменяют чертеж конкретной детали и не описывают размеры каждой позиции по отдельности.
| Параметр | Сведения по разделу |
|---|---|
| Тип изделий | Втулки бронзовые скольжения |
| Материал | Бронза БрАЖМц10-3-1.5 |
| Изготовление | По чертежу согласно ГОСТ 18175-78 |
| Ассортимент раздела | 40 позиций диаметром от 100 до 900 мм |
Если после осмотра выяснилось, что в узле нужен элемент другой конструкции, сопоставьте чертеж с назначением раздела Вкладыши бронзовые для оборудования. Для сравнения по материалу доступен раздел Втулки чугунные. Наличие разных разделов не означает взаимозаменяемость деталей: решение о замене материала или конструкции принимают по документации и условиям работы оборудования.
Если для заявки требуется оценить массу бронзовой детали, порядок вычисления разобран в статье Расчет веса втулки бронзовой: формула и пример. При подготовке рабочего места иногда используют опорные поверхности и плиты; различия между ними описаны в материале Какие плиты используют: виды и назначение. Выбор опоры для демонтажа при этом все равно определяется конструкцией корпуса и направлением усилия.
Сведения для заявки после демонтажа
Чтобы обсудить изготовление замены, подготовьте чертеж втулки и укажите, какая деталь фактически снята с узла. Полезно приложить фотографии корпуса, посадочного отверстия и демонтированной втулки с видимыми торцами. Отдельно сообщите о повреждениях, обнаруженных после очистки. Это позволит не смешивать требования чертежа с размерами изношенного изделия и заранее обозначить вопросы по посадке.
Если чертежа под рукой нет, зафиксируйте доступные сведения, но не представляйте измерение снятой детали как окончательное техническое требование. Уточните назначение узла и возможность проверки документации. Когда состояние посадочного отверстия вызывает сомнения, сначала решите вопрос с корпусом: новая втулка не устранит повреждения посадки сама по себе. Такой порядок снижает риск повторной разборки после установки.
Частые вопросы
Как снять бронзовую втулку без повреждения посадочного места?
Очистите и осмотрите узел, обеспечьте опору корпуса и прикладывайте контролируемое усилие вдоль оси втулки. Следите за положением оправки и прекращайте работу при перекосе. После снятия очистите отверстие и проверьте его кромки и стенку до установки другой детали.
Как снять втулку, если к ней есть доступ с двух сторон?
Проверьте, что одна сторона свободна для выхода детали, а со второй можно передать усилие на торец подходящей оправкой. При правильной опоре корпуса выпрессовка позволяет наблюдать начало движения и вовремя заметить перекос.
Как снять бронзовую втулку из глухой посадки?
Сначала уточните, можно ли получить доступ к противоположному торцу после разборки соседних элементов. Если это невозможно, оценивают применение внутреннего захвата и возможность направить усилие по оси без повреждения корпуса и рабочей поверхности.
Как снять втулку, если она не сдвигается?
Остановите приложение усилия и проверьте удерживающие элементы, направление выведения, выход детали, опору корпуса и положение инструмента. Повышать нагрузку без установления причины сопротивления не следует: это увеличивает риск перекоса и повреждения посадки.
Как снять бронзовую втулку для повторного применения?
Выбирайте способ, при котором инструмент не деформирует стенку и не оставляет повреждений на рабочей поверхности. После извлечения проверьте состояние детали по требованиям конкретного узла; сам факт успешного снятия не подтверждает ее пригодность к повторной установке.
Если требуется изготовить замену по чертежу, передайте сведения о демонтированной втулке и состоянии посадочного отверстия вместе с документацией на узел.
Товары раздела «Втулки бронзовые»
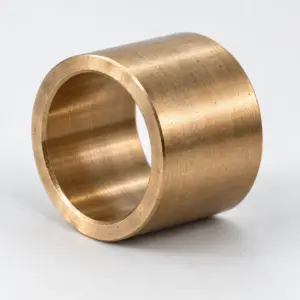 Втулка бронзовая скольжения БрАЖМц10-3-1.5 ГОСТ 18175-78 — изготовление по чертежу Ø900 Диапазон цен: 60 420 ₽ – 371 290 ₽ / шт от 3 104 ₽/кгВтулка бронзовая скольжения БрАЖМц10-3-1.5 ГОСТ 18175-78 — изготовление по чертежу Ø850 Диапазон цен: 57 030 ₽ – 350 070 ₽ / шт от 3 105 ₽/кгВтулка бронзовая скольжения БрАЖМц10-3-1.5 ГОСТ 18175-78 — изготовление по чертежу Ø800 Диапазон цен: 53 630 ₽ – 328 850 ₽ / шт от 3 104 ₽/кгВтулка бронзовая скольжения БрАЖМц10-3-1.5 ГОСТ 18175-78 — изготовление по чертежу Ø750 Диапазон цен: 50 240 ₽ – 307 640 ₽ / шт от 3 104 ₽/кг